 日本語


最適なカプセル化ラインを調達することは、運用リスクを軽減する上で重要な作業です。間違ったシステムを導入すると、大量のゼラチンの無駄、頻繁なツールの交換、およびコンプライアンスの苦痛なボトルネックに直面します。最新の カプセル技術は 、標準的な動物性ゼラチンを超えて急速に進歩しています。メーカーは現在、高粘度のペースト、重い懸濁液、植物ベースのビーガン ポリマーを毎日処理しています。これらの複雑な配合には、適応性の高い熱制御と正確なポンプ機能が必要です。このガイドは、機器のオプションを徹底的に評価するのに役立つ戦略的フレームワークを提供します。全体的な運用効率、厳格な規制遵守、シームレスな施設統合に基づいて機械を評価する方法を学びます。主要な技術仕様、必須の自動化要件、および高品質の調達決定を確実にするために必要な検証基準について検討します。最終的には、特定の製品の複雑さを適切なハードウェアに適合させることで、製造の長期的な成功が保証されます。
マシンの能力をバッチサイズに直接合わせます。サイズが大きすぎると、少量の実行時に過剰なゼラチンの分解とエネルギーの無駄が発生します。
駆動システムとダイロールの精度を評価します。リボンの厚さの微調整により、歩留まりと継ぎ目の完全性が決まります。
GMP 製造の交渉の余地のないベースラインとして、メーカーからの包括的な IQ/OQ/PQ 文書を要求します。
総設置面積とライン統合を評価する際には、補助システムの互換性 (ゼラチン溶解タンク、タンブル乾燥機) を考慮に入れてください。
製薬業務を拡大するには、施設の能力を機械の生産量に正確にマッピングする必要があります。管理者は、現実的で持続可能な運用パラメータではなく、理論上の最大速度を評価するという重大な間違いを犯すことがよくあります。これを防ぐには、機器ベンダーに連絡する前に、厳密な運用ベースラインを確立する必要があります。
次の 3 つの主要な指標を使用して、成功基準を慎重に定義します。
時間当たりの生産量 (OPH): 必須の洗浄サイクルと定期的なメンテナンス停止を考慮に入れて、現実的な生産率を計算します。
目標収率: 医薬品有効成分 (API) の財務的価値に基づいて、許容可能な原材料損失のしきい値を特定します。
切り替え時間: 完全に異なる製品配合の間でラインを移行するために必要な最大許容時間を文書化します。
次に、特定の生産規模に合わせて機械の選択を調整します。ラボスケールおよびパイロットスケールの機械では、通常 2 ~ 4 インチの小さなダイロールが使用されます。これらにより、ツールの迅速な切り替えが可能になり、セットアップ段階で消費する API が大幅に減ります。この固有の効率により、初期段階の臨床試験に最適です。大量の商業生産には、継続的で中断のない操業が必要です。商用モデルは、8 ~ 10 インチの巨大なダイロールに依存しています。自動ゼラチン供給システムを統合し、デュアルタンブル乾燥統合を利用して、毎日の大量の生産量を処理します。小規模バッチ用に業務用機械のサイズを大きくしすぎると、過剰なゼラチンの分解と深刻なエネルギーの浪費が発生します。
配合上の制約により、ハードウェア要件も決まります。標準的なオイル充填物は、従来のポンプ システムを簡単に通過できます。逆に、粘性サスペンションには頑丈な容積式ポンプが必要です。これらの特殊なポンプは、詰まりやキャビテーションを発生させることなく、高密度材料を射出ウェッジを通して押し出します。さらに、植物ベースのビーガン配合物は、かなり高い融解温度を必要とします。従来の動物性ゼラチンは60℃前後で滑らかに溶けます。タピオカやデンプンベースの代替品では、90℃を超える温度が要求されることがよくあります。これらの上昇した熱プロファイルを管理するために特別に設計された特殊なリボン キャスティング ボックスを施設に装備する必要があります。
ソフト カプセル製造機 の機械的アーキテクチャは、 すべてのバッチの最終品質、縫い目の完全性、および歩留まりを決定します。一貫した生産を確保するには、いくつかの主要な技術仕様を評価する必要があります。
ダイロールの精度と位置合わせは、最も重要な機械的要素を表します。従来のギアボックスでは避けられない機械的摩耗が発生し、長時間の生産中にタイミングのドリフトが発生します。独立したサーボモータードライブが比類のない精度を提供します。これらにより、オペレーターはダイロールのタイミングをその場で微調整することができます。射出ウェッジの位置を調整するために生産を停止する必要はありません。これによりダウンタイムが大幅に短縮され、材料の無駄が防止されます。さらに、冷却ドラム技術を評価する必要があります。ドラム温度を一定にすることで、リボンの厚さのばらつきを防ぎます。ゼラチンリボンが不均一であると、カプセルの漏れ、継ぎ目の弱さ、大量の不合格率が発生します。
特徴 | 従来の機械式ドライブ | 高度なサーボモータードライブ |
|---|---|---|
タイミング調整 | 機械を停止し、手動でギアを調整する必要があります。 | HMI を介してオンザフライの微調整が可能です。 |
摩耗と損傷 | 摩擦が大きいと、時間の経過とともにギアが劣化します。 | 非接触同期により、長期にわたる摩耗が軽減されます。 |
実稼働稼働時間 | 手動による介入が頻繁に行われるため、低下します。 | 運用上の可用性が大幅に向上します。 |
リボンの一貫性 | 機械的なドリフトや振動に弱い。 | 安定性が高く、カプセルの継ぎ目を均一にします。 |
薬剤ポンプの精度は、規制遵守に大きく影響します。プランジャー ブロック機構の公差を確認する必要があります。規制当局は、厳密な投与量の一貫性を要求します。正確な API 投与には、より厳しい許容誤差 (特に ±1% の変動) が非常に重要です。このマークが欠けていると、バッチが拒否され、API が無駄になり、規制当局による厳しい監視が行われることになります。
インフラの乾燥は、カプセル化施設の隠れたボトルネックになることがよくあります。下流の乾燥ラインが追いつかない場合、高速カプセル化ユニットはまったく役に立ちません。カプセルをメインカプセル化装置からインラインタンブル乾燥機に移動する自動搬送メカニズムを評価します。総風量を確認し、湿度制御パラメータを確認してください。異なる SKU 間の相互汚染を防ぐために、乾燥バスケットの物理的な洗浄性を評価します。
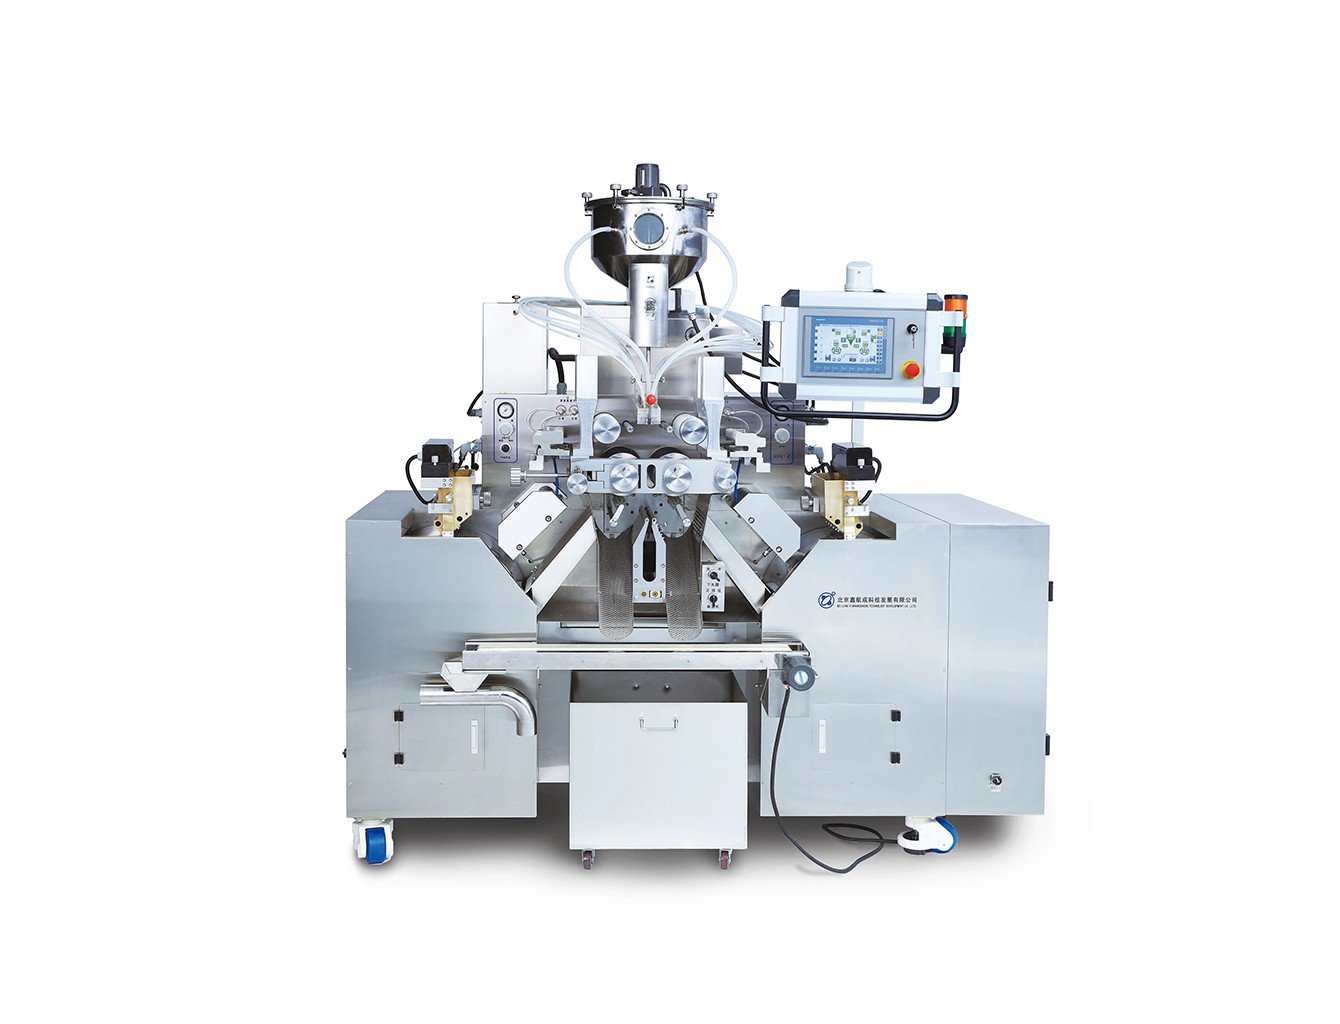
厳格なコンプライアンスの枠組みはの交渉の余地のないバックボーンを形成します 、GMP 製造。すべての機器ベンダーが規制上の義務をサポートできるかどうかを徹底的に精査する必要があります。
材料のトレーサビリティは、施設監査において引き続き最優先事項です。規制当局は、製品と接触するすべての表面について、材料の安全性を厳格に証明することを要求しています。メーカーが API またはゼラチン塊に接触するすべてのコンポーネントに高級 316L ステンレス鋼を使用していることを確認します。また、内部シール、ガスケット、潤滑システムに FDA 承認の食品グレードの材料が使用されていることも確認する必要があります。後からのコンプライアンス違反を避けるために、調達段階では必ず認定された材料試験レポートを要求してください。
データ整合性プロトコルにより、安全で監査可能な生産記録が確保されます。プログラマブル ロジック コントローラー (PLC) とヒューマン マシン インターフェイス (HMI) を総合的に評価します。 CFR 21 Part 11 の要件を満たすには、インターフェイスが階層型ユーザー アクセス レベルをサポートする必要があります。オペレーターのあらゆるアクションを記録する、安全で変更不可能な監査証跡が必要です。暗号化されたバッチ レポート機能が必要です。最新のインターフェイスは、堅牢なレシピ管理機能も提供します。これにより、オペレーターは、個別の SKU の特定の温度パラメーター、ポンプのタイミング、乾燥設定を保存できます。この自動化により、手動によるデータ入力エラーが排除され、バッチ間の一貫性が保証されます。
検証サポートは、商業生産をいかに早く開始できるかに大きく影響します。工場の文書は重要なベースラインとして機能します。ベンダーは、包括的な設置適格性評価 (IQ)、動作適格性評価 (OQ)、および性能適格性評価 (PQ) プロトコルを提供する必要があります。工場受け入れテスト (FAT) およびサイト受け入れテスト (SAT) に利用可能なフレームワークを確認してください。十分に文書化された徹底的な検証プロトコルにより、施設の最終検査中のコストのかかる規制の遅れを防ぎます。
信頼性の高いを調達するには、 医薬品生産設備 長期的な運用の持続可能性と設備の統合をマッピングする必要があります。日々の運用ワークフローを理解するには、初期仕様を超えて検討する必要があります。
継続的なリソース消費を慎重に評価してください。一定の加熱と冷却のサイクルには、膨大なエネルギー負荷が必要です。専用潤滑油の消費量を精査します。従来の機械では、外側のゼラチン リボンに過剰な潤滑が行われるため、集中的で労力のかかる下流の洗浄プロセスが必要になります。高度なマイクロ潤滑システムにより、正確かつ最小限のオイル量が適用されます。リソースの消費量が大幅に削減され、バッチ間のクリーニング検証時間が大幅に短縮されます。
メンテナンスへのアクセスは、年間稼働時間に直接影響します。社内のメンテナンス チームは射出ウェッジに簡単に到達できますか?ゼラチンスプレッダーボックスは簡単に分解して消毒できますか?カスタム ダイ ロールを注文するための標準リード タイムを評価します。新しいカプセル形状を導入するには、特殊な高精度工具が必要です。ダイロール製造の大幅な遅延により、製品発売パイプライン全体が停滞します。機敏な生産スケジュールをサポートするために、ベンダーが迅速なツールの提供を保証していることを確認します。
ラインの統合には、エンジニアリング上の重大な課題が生じます。スタンドアロン マシンを操作することはほとんどありません。継続的なネットワークを管理します。ゼラチン溶解装置、メインカプセル化装置、タンブル乾燥機ネットワーク間のシームレスな機械的およびデジタル通信を確保します。ベンダーが混在する回線では、通信プロトコルの不一致が深刻になることがよくあります。すべての付属システムにわたる PLC の互換性を検証して、安定した生産リズムを維持し、ボトルネックのパイルアップを防ぎます。
製造パートナーの選択には、綿密なデューデリジェンスが必要です。洗練されたマーケティングパンフレットだけに依存しないでください。特に厳しく規制された製薬環境内での導入の成功の歴史を検証します。栄養補助食品の製造経験が自動的に厳密な製薬能力につながるわけではありません。
グローバル インフラストラクチャを評価します。テクニカル サポートに対して保証された応答時間を要求し、地域のスペアパーツ在庫を確認します。機械的なダウンタイムが延長すると、生産スケジュールが狂い、機密性の高い API 在庫が危険にさらされます。
非常に詳細なユーザー要件仕様 (URS) 文書を使用して調達プロセスを開始します。 URS には、正確な API の動作、懸濁液の粘度範囲、および内部施設の環境制御を詳細に記載する必要があります。 RFP に応じてベンダーに実証データを要求します。
ベンダー選択時に次のようなよくある間違いを避けてください。
即時トラブルシューティングを行うためのローカル サポートの利用可能性を無視します。
FAT フェーズ中に複雑で高粘度のサスペンション充填をテストできませんでした。
クリーンルームの物理的な設置面積の制限と天井の高さの制限を見落としています。
カスタム調整された IQ/OQ/PQ プロトコルの代わりに、一般的な検証ドキュメントを受け入れます。
ベンダーに、同様の実際の設備から収集された実証済みの廃棄物の割合と総合設備効率 (OEE) の指標を尋ねてください。データに基づいた比較により、競合するマシン プラットフォームの真の動作信頼性が明らかになります。
ソフトジェル機器 を選択することは 、最速のマシンを購入することではなく、最も予測可能なマシンを購入することです。長期的な成功を確実にするには、モジュール性、厳格な投与精度、堅牢な検証文書を優先する必要があります。サーボ駆動の精度、CFR 21 Part 11 準拠の自動化、シームレスなライン統合に重点を置いています。 次のステップ: ベンダーの見積もりを依頼する前に、正確な配合動作と設備の制約を定義する包括的なユーザー要件仕様 (URS) の草案を作成します。この積極的なアプローチにより、現在の運用需要と将来の規制上の課題の両方に対応できるシステムを調達できることが保証されます。
A: リードタイムはカスタマイズに応じて通常 3 ~ 6 か月の範囲ですが、SAT とオペレーターのトレーニングにはさらに 2 ~ 4 週間かかります。
A: 通常は可能ですが、注意点があります。ビーガンフィルムには、より高い処理温度と異なる冷却パラメータが必要です。機械には、両方に対応できる高度な熱制御とアップグレードされた鋳造ボックスが特に装備されている必要があります。
A: ゼラチン リボンの厚さと温度の変動が不適切です。通常、冷却ドラムの一貫性がなかったり、手動調整時のオペレーターのミスが原因で発生します。サーボ駆動の機械はこのリスクを軽減します。
A: はい、評判の良い医薬品製造装置ベンダーはカスタム ツーリング設計を提供していますが、ツーリングの磨耗は避けられないため、購入者は交換用ダイスの納期を確認する必要があります。


