 日本語


手動および半手動のソフトジェル ラインは最終的には厳しい天井にぶつかります。一貫性のないバッチ収量、人件費の上昇、イライラするほど長い切り替え時間に直面しています。これらの共通のボトルネックにより、製造施設は突然の市場需要に合わせて生産量を拡大することが常に妨げられています。ただし、カプセル化ラインのアップグレードは、単純なプラグアンドプレイの修正ではありません。真の変革には、体系的なアプローチと深い技術的理解が必要です。目に見える利益を得るには、利用可能なテクノロジーを厳密に評価し、資本を賢く配分する必要があります。
この記事は、生産ディレクターや施設マネージャーにとって現実的なフレームワークとして役立ちます。施設全体で機器のアップグレードを安全に評価、正当化、実装する方法を正確に説明します。隠れたプロセスのボトルネックを素早く特定する方法を学びます。また、主要なパフォーマンス指標を活用し、複雑な規制遵守に対処する方法についても説明します。最終的に、このガイドは、よりスマートで回復力のある生産現場を構築するのに役立ちます。
効率は測定可能です: 真のソフトジェル生産効率は、特にマイクロストップの削減と段取り替えの標準化による総合設備効率 (OEE) の改善にかかっています。
対象を絞った自動化により最高の ROI が得られます。 ゼラチン調製、インライン乾燥、光学検査などの特定のボトルネックをアップグレードすると、多くの場合、フルラインを交換するよりも早く利益が得られます。
コンプライアンスは交渉の余地のないものです。 どのカプセル自動化システムも、医薬品製造に関する厳格なデータ完全性基準 (FDA 21 CFR Part 11 など) に準拠する必要があります。
ベンダーの評価には証拠が必要です。候補者 リストは、工場受入検査 (FAT) パラメーターと複雑な配合の実証可能な処理に大きく依存する必要があります。
ゼラチンの準備は、実行全体の成功を左右します。手動監視は、オペレーターの直感と基本的な温度計に大きく依存します。このアプローチでは、多くの場合、不適切な溶解や不十分な混合が発生します。粘度が変動すると、リボンの厚さは非常に不均一になります。オペレーターは常にスプレッダー ボックスを調整して補正する必要があります。厚いリボンは高価なゼラチン材料を毎日無駄にします。薄いリボンはカプセルの継ぎ目を弱くし、壊滅的な漏れを引き起こします。手動チェックに依存することで、収量損失のベースラインが保証されます。オペレーターは、熱質量の微小な変化に十分迅速に反応することができません。この手動による遅れは本質的に全体的な ソフトジェルの生産効率を制限します。.
製品の切り替えにより、手動ラインでは収益性が失われます。機械的なダイロールの位置合わせには、かなりの技術と忍耐が必要です。オペレータは、新製品の実行ごとに射出ウェッジのタイミングを手動で設定する必要があります。温度を調整し、平衡になるまで待ち、複数のバッチをテストします。この試行錯誤のプロセスにより、ダウンタイムが大幅に増大します。機械の歯車の調整に費やす 1 分ごとに、生産性が失われます。これらのセットアップ中の人為的エラーにより、実行中に予期せぬマシン停止を強いられることがよくあります。また、機械的な同期がわずかに失敗すると、高価なツールが損傷する危険もあります。このワークフローを標準化することは、ソフトウェア主導の精度がなければ不可能であることがわかります。
手動による目視検査は依然として大きな運用上のボトルネックとなっています。人間の目は、何千ものカプセルをスキャンするとすぐに疲労してしまいます。オペレーターは日常的に、軽微な外観上の欠陥、微小な漏れ、ツイン カプセルを見逃します。逆に、完璧に良い製品を過剰な警戒心から拒否してしまうこともよくあります。他人拒否率は、実際のバッチ歩留まりの指標を大きく歪めます。大規模な検査官チームを管理することも諸経費の増加につながります。集中力と精度を維持するには、演算子を頻繁に切り替える必要があります。この労働集約的なプロセスにより、カプセル化マシンを最大定格速度まで押し上げることができなくなります。生産の上限は人間の視覚的な限界に直接結びつきます。
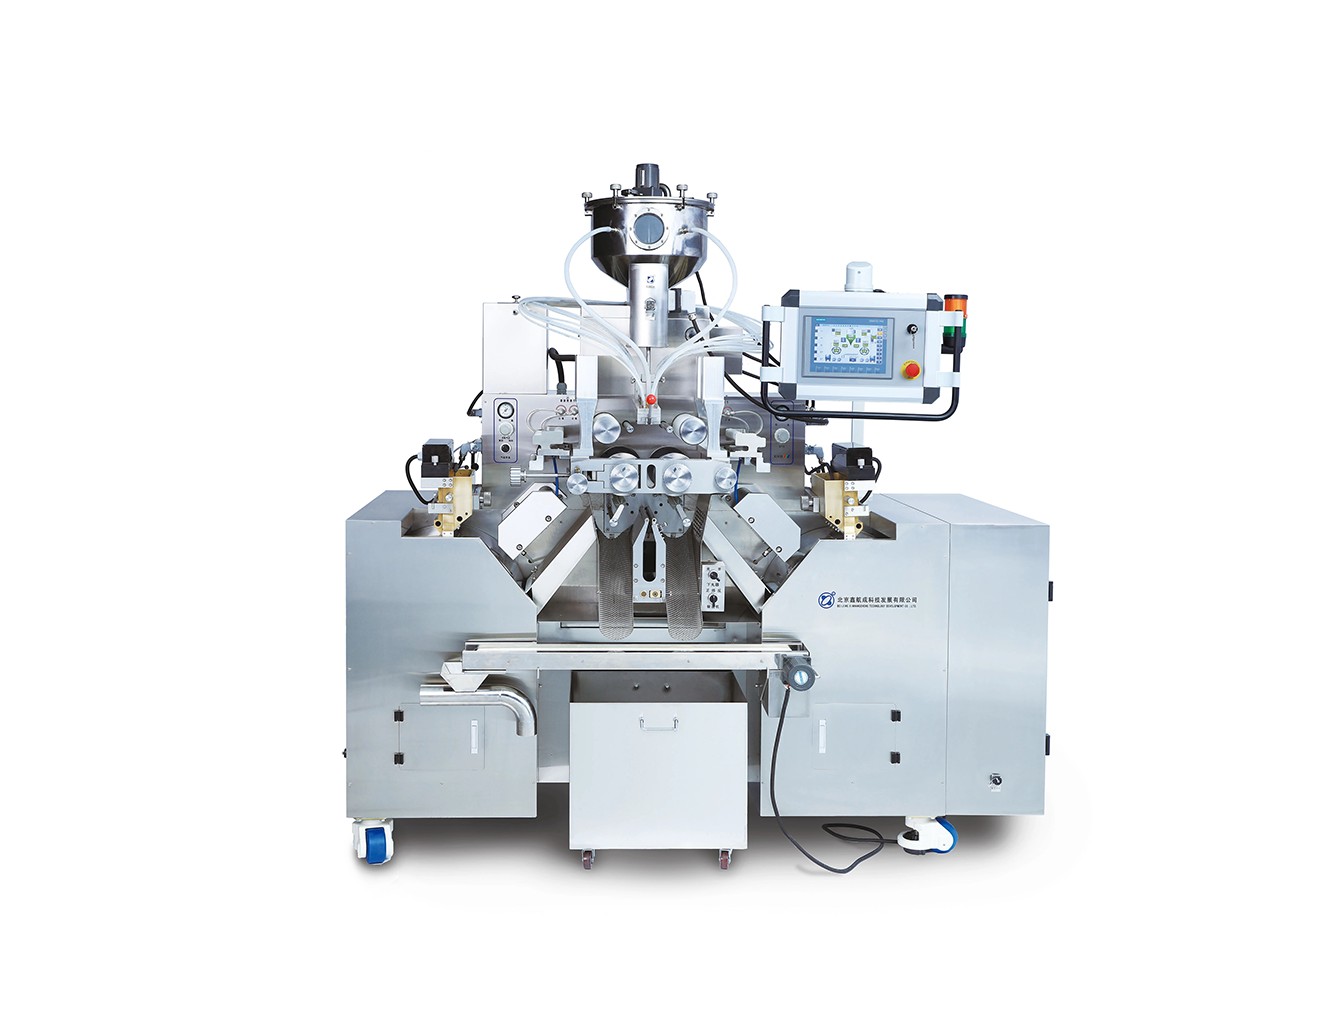
現代の医薬品の準備では、オペレーターの推測が完全に排除されます。これらのシステムは、高度なプログラマブル ロジック コントローラー (PLC) を利用しています。温度勾配、真空脱気、混合速度を積極的に管理します。オペレーターはレシピを選択するだけで、システムはそれを完璧に実行します。
閉ループフィードバックセンサーは、粘度と質量をリアルタイムで監視します。
自動バルブがウォータージャケットの温度を制御し、局所的な燃焼を防ぎます。
真空システムは閉じ込められた気泡を自動的に除去し、透明なゼラチンを保証します。
これらのスマート システムは、バッチ間の一貫性を保証します。これらは、高速 自動ソフトジェル製造のための安定した基盤を提供します。ゼラチンの質量が完璧であれば、下流のカプセル化はシームレスに実行されます。
レガシーマシンは物理的なギアと機械的なリンケージに依存しています。最新のシステムでは、これらを高精度のサーボ モーターに置き換えています。サーボ駆動のダイロールにより、オペレータはアクティブな操作中に微調整を行うことができます。タイミングの問題を修正するためにマシンを停止する必要はもうありません。高度な制御により、充填量の供給も常に監視されます。システムはポンプ圧力をチェックし、ストローク長を動的に調整します。これにより、貴重な有効成分の過小投与と過剰投与の両方が防止されます。オペレーターは集中タッチスクリーン インターフェイスを通じてすべてを監視します。マシンは、バッチエラーが発生する前に、規格外のパラメータに積極的にフラグを立てます。
静的トレイ乾燥は信じられないほど労働集約的であり、空間的にも非効率的です。施設は現在、連続インライン乾燥トンネルに移行中です。これらの自動システムは、温度管理されたゾーン内をカプセルを正確に転がします。センサーは湿度とカプセルの水分含有量を継続的に監視します。乾燥すると、カプセルはインテリジェント検査ユニットに直接流れます。高速マシン ビジョン システムは人間の検査員を完全に置き換えます。人工知能アルゴリズムが漏洩者、双子、色の変化を瞬時に検出します。この機械は空気圧噴射を使用して、欠陥のあるカプセルを自動的に排出します。この連続的なフローにより、処理時間が大幅に短縮され、汚染のリスクが最小限に抑えられます。
総合設備効率 (OEE) は、施設の究極の指標です。可用性、パフォーマンス、品質という 3 つの異なるカテゴリにわたって財務上の影響を計算する必要があります。自動化によりマイクロストップとセットアップ時間が大幅に短縮され、可用性が向上します。サーボ駆動のマシンは理論上の最大速度に近づけて動作し、パフォーマンスが向上します。ビジョンシステムは欠陥を早期に発見し、初回パスの品質歩留まりを大幅に向上させます。
OEEコンポーネント | 手動プロセスの制限 | 自動化システムのメリット |
|---|---|---|
可用性 | 機械的な切り替えに時間がかかり、マイクロストップが頻繁に発生します。 | レシピ主導のセットアップと自動タイミングにより、ダウンタイムが最大 60% 削減されます。 |
パフォーマンス | 速度は手動 QC および手動粘度チェックによって制限されます。 | 連続インライン処理により、機械は最大定格速度で稼働できます。 |
品質 | 人間による検査の疲労により、誤った不合格や漏れの見逃しが発生します。 | AI ビジョン システムは、外観および構造上の欠陥に対して 99.9% の精度を提供します。 |
多くの管理者は、自動化を人員削減ツールとして厳密に捉えていると誤解しています。長期的な成功のためには、ROI を別の方法で設定する必要があります。最新の カプセル自動化システムにより、 面倒な手作業が不要になります。これにより、オペレーターを価値の高い監督の役割にシフトすることができます。チームはトレイの移動から高度な品質保証の実行に移行します。生産データを分析し、レシピを最適化し、予防保守を管理します。既存の従業員のスキルを向上させることで、従業員の定着率が向上し、反復疲労損傷が減少します。より多くの生産量を効果的に管理できる、より賢明なチームを獲得できます。
原材料は事業予算の大部分を占めます。医薬品有効成分 (API) は特に高価です。自動投与システムにより、カプセルを過剰に充填する必要がなくなります。これらは、数百万回の投与にわたって厳しい体積公差を保持します。さらに、自動スプレッダーボックスは正確なゼラチンリボンの厚さを継続的に維持します。リボンの余分な厚さを 0.01 mm 減らすだけでも、年間数千ドルを節約できます。正確な投与とゼラチンの無駄の削減を組み合わせると、経済的な節約が急速に進みます。多くの場合、この材料効率は自動化のアップグレードそのものの代償となります。
従来の施設は、継続的な自動化を目的として設計されることはほとんどありませんでした。古いシステムをアップグレードすると、空間的に厳しい現実が生じることがよくあります。自動乾燥トンネルは本質的に、積み重ね可能な固定トレイよりもかさばります。マテリアルハンドリングパイプラインには、特定の頭上クリアランスが必要です。現在のフロアプランを注意深く監査する必要があります。床面積が非常に限られている場合は、モジュール式の機器設計を検討してください。新しい乾燥装置には、適切な HVAC の統合も重要です。クリーンルームの周囲条件は、増加する熱と湿気の負荷に対処する必要があります。これらの設備の制約を無視すると、多くの場合、設置の遅れや予算の超過につながります。
医薬品製造 におけるあらゆる行動は規制順守に左右されます。新しいマシンを接続するだけで生産を開始することはできません。チームは厳密な IQ/OQ/PQ プロトコルを実行する必要があります。設置適格性評価 (IQ) は、機器が設計仕様に適合していることを証明します。運用適格性評価 (OQ) は、機械の限界をテストします。性能適格性評価 (PQ) は、一貫した製品品質を検証します。さらに、ソフトウェア駆動のマシンは SCADA システムと安全に統合する必要があります。 FDA 21 CFR Part 11 要件を満たすには、厳格な電子監査証跡を維持する必要があります。詳細な検証マスタープランは絶対に不可欠です。
機械的なワークフローからソフトウェア依存の運用に移行すると、当然のことながら摩擦が生じます。ベテランのオペレーターは、手動ダイヤルよりもタッチスクリーン制御を信頼することに抵抗することがよくあります。この文化的変化に積極的に対処する必要があります。強力なベンダー トレーニング プログラムには交渉の余地がありません。オペレータは、PLC ロジックと自動アラームを理解するために実践的な時間を必要とします。標準運用手順 (SOP) を完全に書き直し、簡素化する必要があります。プロセスの早い段階で社内の支持者を特定することを強くお勧めします。これらのテクノロジーに精通したオペレーターは、他のオペレーターのトレーニングを支援し、現場での日常的な導入を促進します。
機器は紙の上では素晴らしく見えますが、配合の現実は厳しいものです。ベンダーのテクノロジーが複雑なシナリオを自信を持って処理できるかどうかを評価する必要があります。同社の混合タンクは粘度の高い API 懸濁液を詰まらせることなく処理できますか?カプセル化ユニットは植物由来のビーガンゼラチン代替品を効果的に処理できますか?ビーガンマスは従来のウシゼラチンとは全く異なる挙動をします。より厳密な温度管理と特殊なポンプ設計が必要です。ベンダーに、貴社の製品プロファイルと正確に一致する具体的なケーススタディを依頼してください。処方の柔軟性に関する一般的な約束を受け入れないでください。
機器が十分に機能することが証明されるまでは、出荷を決して承認しないでください。工場受け入れテスト (FAT) は最終的な安全策です。契約に署名する前に、成功する FAT がどのようなものであるかを定義します。ベンダーの標準テスト手順だけに依存しないでください。
テスト実行用に実際の API 配合物とゼラチン質量を提供します。
熱安定性をテストするには、マシンを数時間連続して実行する必要があります。
停電やオペレーターのエラーをシミュレートして、ソフトウェア回復プロトコルをテストします。
すべてのデータ ログと CFR Part 11 準拠のエクスポートをローカルで検証します。
厳格な FAT プロトコルにより、最終的な設備設置時の厄介な事態が排除されます。
最良の機器であっても、最終的にはトラブルシューティングとメンテナンスが必要になります。ベンダーの販売後サポート インフラストラクチャを批判的に分析します。長期的な 生産の最適化は、 予期しないダウンタイムを最小限に抑えることにかかっています。ローカライズされたスペアパーツがどこに保管されているか尋ねてください。特定の地域で保証されるフィールド サービスの応答時間を決定します。最新の機器には、安全なリモート トラブルシューティング機能も備えている必要があります。これにより、ベンダー エンジニアは出張せずにソフトウェアの不具合を診断できるようになります。応答性の高いサポート ネットワークは、マシンのハードウェア自体と同じくらい重要です。
ソフトジェルの生産効率を向上させるには、計算された戦略的な変更が必要です。事後対応的な手動の機械操作から完全に離れる必要があります。代わりに、プロアクティブなデータ駆動型のプロセス制御を採用する必要があります。自動化により、施設の妨げとなるマイクロストップや配合の不一致が排除されます。
導入を成功させるには、常に慎重なバランスを取る必要があります。積極的な ROI 目標を、妥協のない cGMP 準拠基準と一致させる必要があります。今すぐ、現在最も摩擦が大きいボトルネックを監査することから始めましょう。スクラップ率、手動切り替え時間、検査の人件費を文書化します。ベンダーと契約する前に、この確実なデータを使用して、ターゲットを絞ったアップグレードを正当化します。体系的なアプローチを採用することで、収益性が高く将来性のある製造ラインを構築できます。
A: ROI は、運用量と API の価値に大きく依存します。通常、施設は 12 ~ 36 か月以内に全額の収益を得ることができます。この計算では、材料の大幅な節約、スクラップ率の削減、手作業の検査労働力の戦略的な再配分が考慮されています。
A: はい、最新のマシン ビジョン AI は適応性が高くなります。ユニークな製品プロファイル、独特の形状、ツートンカラーのカラーバリエーションを簡単に学習します。高度なシステムは、調整可能な照明と 360 度カメラを使用して影を排除し、複雑なバッチ全体で正確な欠陥検出を保証します。
A: 必ずしもそうとは限りません。施設は多くの場合、段階的なロールアウト戦略を採用しています。週末をかけて、自動インライン乾燥トンネルや光学検査ユニットなどのモジュール式アップグレードを統合できます。この的を絞ったアプローチにより、ライン全体を段階的に最新化しながら、施設のダウンタイムを大幅に最小限に抑えます。


