 日本語


製造現場で、何時間も安定した生産を続けた後に回転式乾燥機を覗いたら、漏れ出たソフトジェルの塊を発見することほどイライラするシナリオはほとんどありません。必要なのは破裂したカプセル 1 つだけです。漏れ出た充填材は周囲の何千ものカプセルを瞬時にコーティングします。この連鎖的な失敗は、生産工程全体の美的魅力を台無しにします。さらに悪いことに、多大な経済的損失が発生し、医薬品有効成分が無駄になります。
これらの費用のかかる漏れの根本原因は、ほとんどの場合、カプセルの継ぎ目に遡ります。 2 つのゼラチン リボンを一緒に保持する一次溶接部である継ぎ目は、本質的にソフト ゼラチン カプセルの最も脆弱な構造点です。この融合が薄すぎると、カプセルは機械的ストレスにより必然的に漏れます。逆に、縫い目が厚すぎると別の問題が発生します。カプセルは人間の消化管内で適切に溶解できず、治療成分が完全に無効になる可能性があります。
継ぎ目測定の技術を習得することは、バッチ品質と規制遵守の交渉の余地のない基礎です。この包括的なガイドでは、生産ラインで完璧で漏れのない継ぎ目を維持するために必要な、正確なツール、経験に基づく分析方法、機械的トラブルシューティングのテクニックについて説明します。
継ぎ目の完全性が重要: 経験的データによると、堅牢な気密シールを保証するには、継ぎ目の厚さは通常、元のゼラチン リボンの厚さの少なくとも 30% ~ 45% である必要があります。
精密ツールが必要: 正確な測定には、デジタルマイクロメーターまたは校正済みレチクルを備えた光学顕微鏡が必要です。真の品質を保証するには、単純な目視検査ではまったく不十分です。
適切な準備が鍵: カプセルは、歪みのない読み取り値を得るために、注意深く充填材料を排出し、溶媒で洗浄し、正確な 90 度の角度で断面を切断する必要があります。
機械のキャリブレーションが重要: 縫い目が不均一または弱い場合は、主に、ダイ ロールの位置のずれ、射出ウェッジの温度の不正確、またはリボンの厚さの非対称が直接の結果です。
自動化により一貫性が向上: サーボ駆動の機械に移行すると、アクティブな生産稼働中にコンピューターによる微調整が可能になり、機械的な継ぎ目のばらつきが大幅に減少します。
ソフトジェルのライフサイクル全体を通して、ソフトジェルに課せられる物理的および化学的要求が非常に厳しいことを理解すると、縫い目の厚さが品質管理エンジニアにとって主な焦点であり続ける理由が明確になります。
カプセル化プロセス中に、2 つの別々のゼラチン リボンが熱と圧力の微妙なバランスによって融合されます。この融合が不完全な場合、その結果生じる弱点が破断の主な候補になります。タンブル乾燥段階に移行すると、カプセルは継続的な摩擦と衝撃にさらされます。この応力によって弱い継ぎ目が裂け、構造的な漏れが生じます。即時的な物理的損傷を超えて、すぐに液体が漏れない微細な亀裂であっても、酸素が殻に浸透する可能性があります。この酸素への曝露は、魚油や脂溶性ビタミンなどの敏感な有効成分の急速な酸化と分解につながります。最終的に、これにより製品の保存寿命が大幅に短くなります。
ソフトジェルの旅は乾燥機で終わるわけではありません。カプセルはその後、ゼラチンマトリックスから水分を体系的に取り出すトンネル乾燥を行う必要があります。シェルが水分を失うと、シェルは収縮し、充填材の周囲がきつくなります。これにより、縫い目に直接大きな静水圧がかかります。適切に形成された継ぎ目は、この応力を均一に吸収します。堅牢な溶接がないと、収縮段階でカプセルが割れてしまう可能性があります。また、自動化された研磨、選別、ブリスター包装などの機械的圧力によって、後で故障する可能性もあります。
縫い目が薄いと機械的故障が発生しますが、縫い目が厚すぎると生物学的に明らかな問題が生じます。規制当局および薬局方基準では、カプセルが特定の時間枠内で胃液または腸液中で破裂して溶解することが求められています。オペレーターが過剰なウェッジ熱と圧力で装置を稼働させると、継ぎ目に厚く硬化した隆起が形成されます。この硬化したゼラチンは消化液に耐性があります。その結果、カプセルは内容物を放出することなく体内を通過し、製品の生物学的利用能を破壊します。
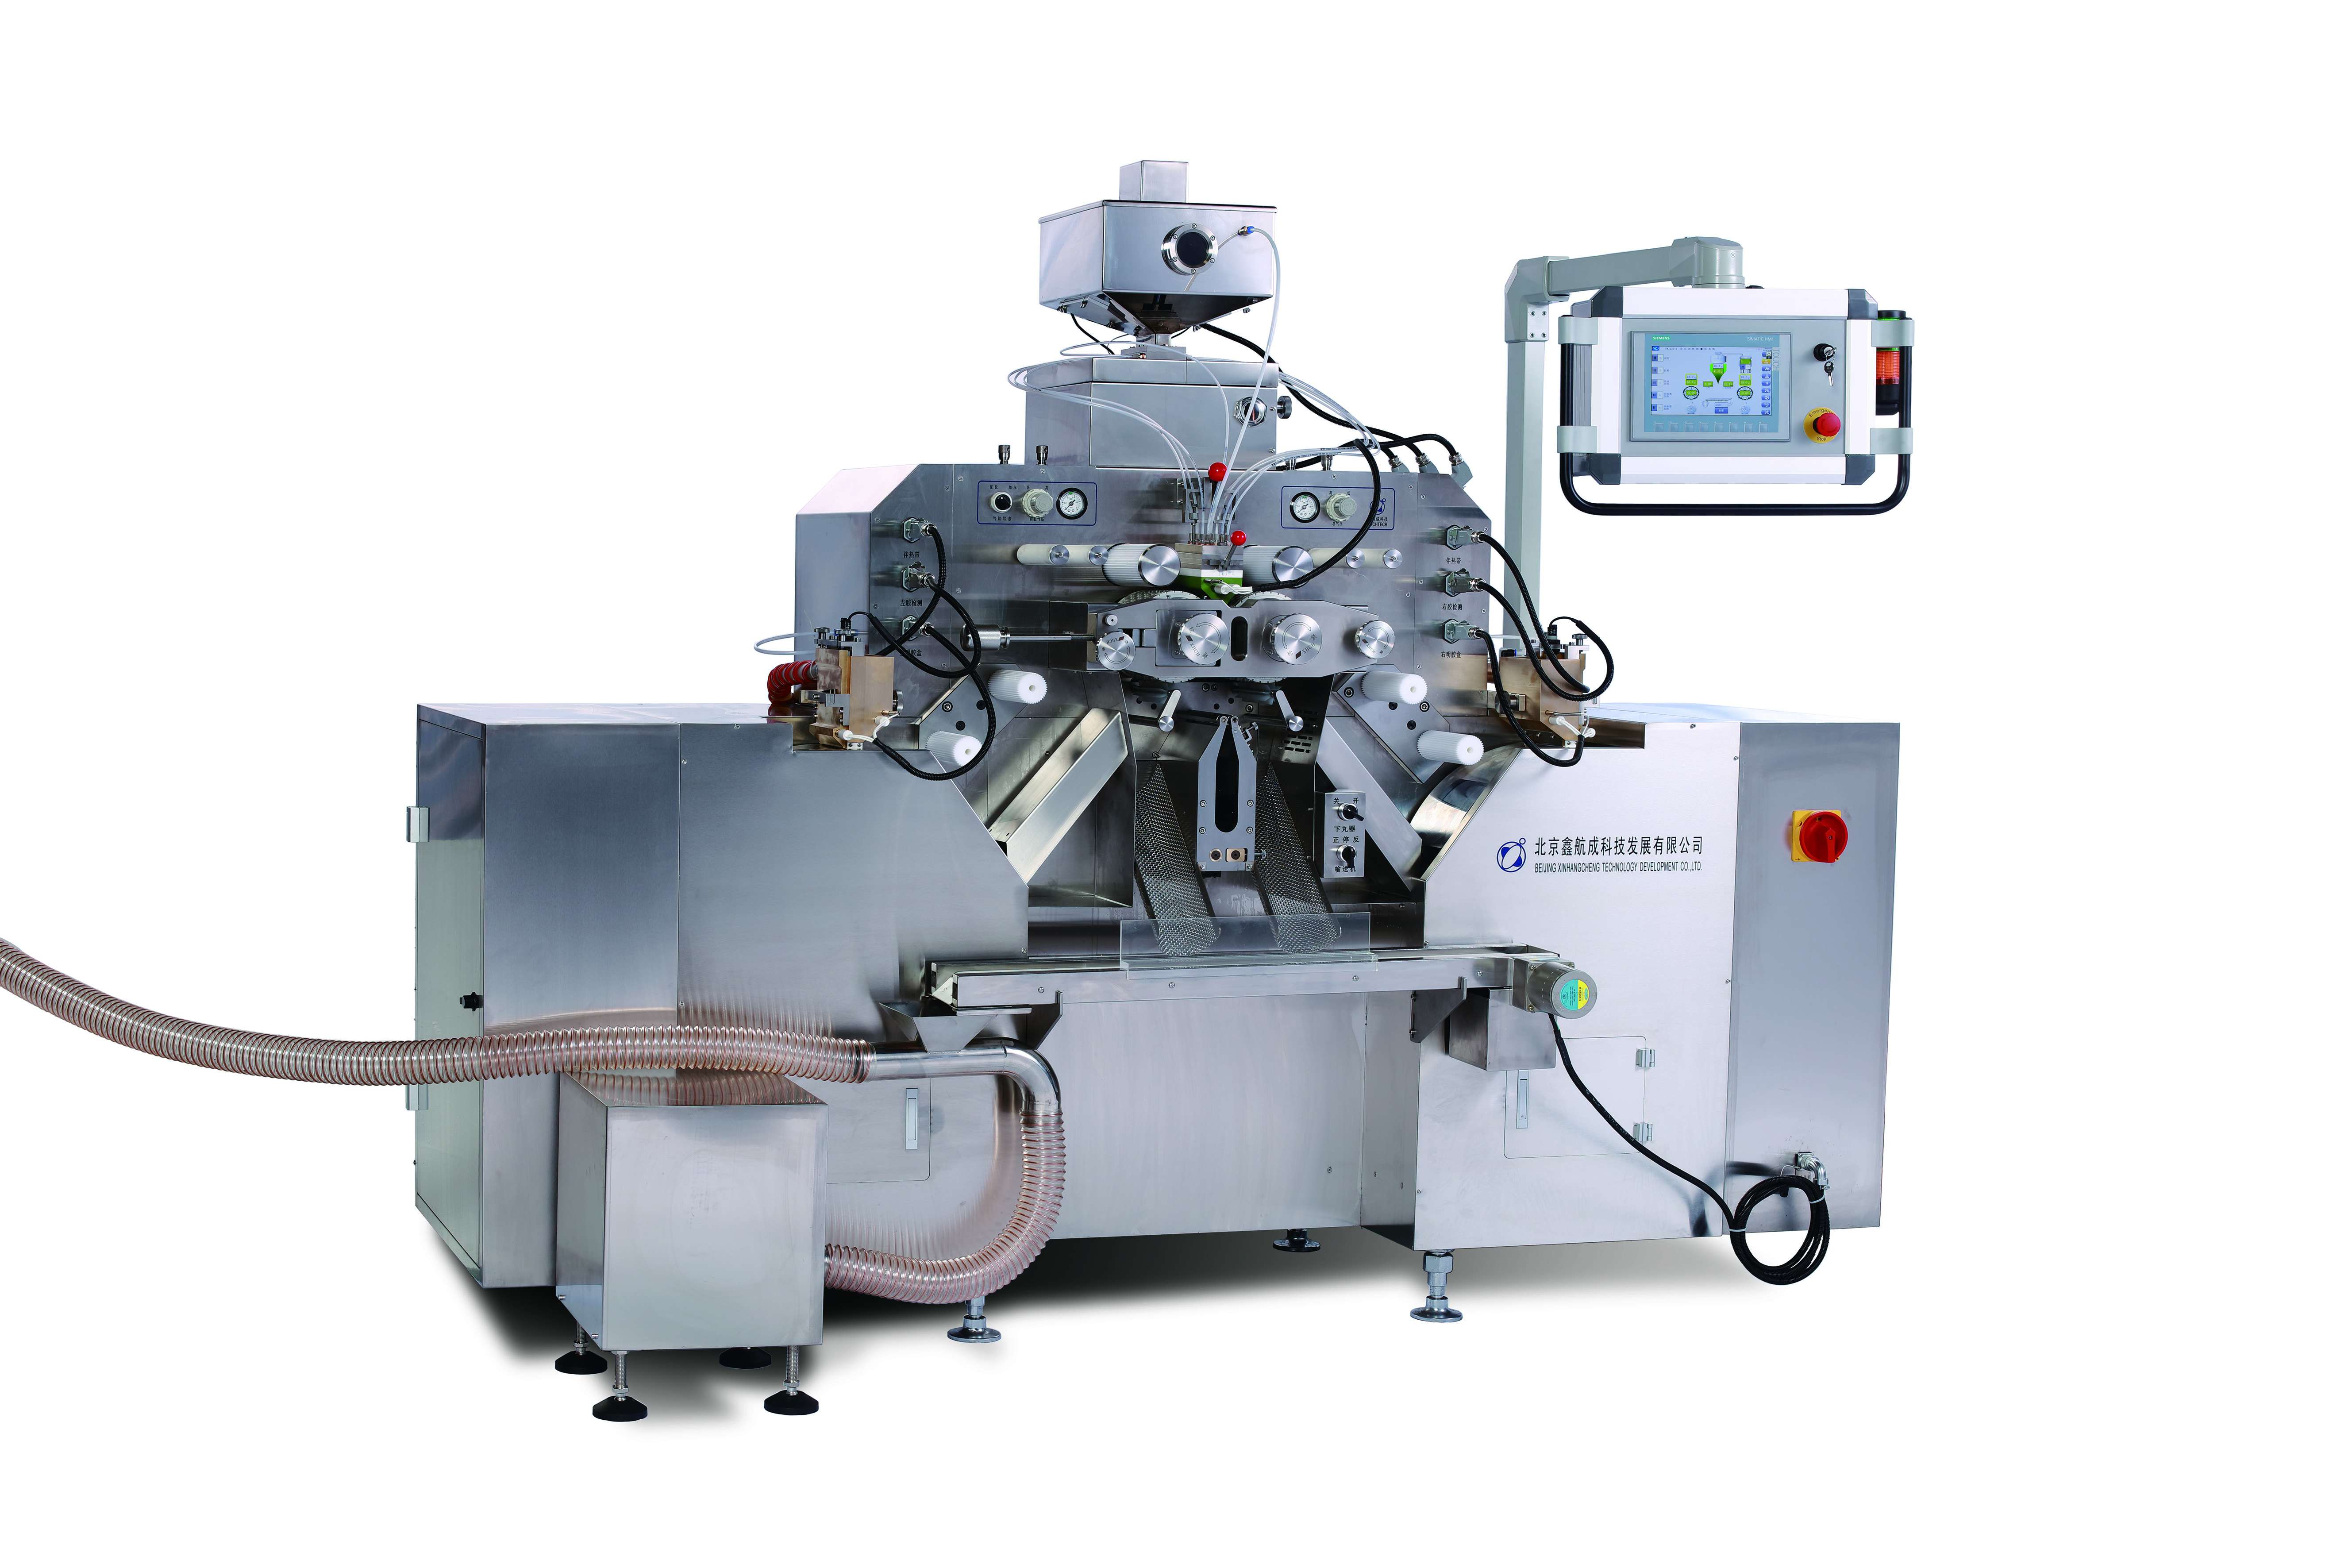
縫い目の正確な測定は本質的に微細な作業です。公差はミリメートル単位で測定されるため、品質管理技術者は、テストプロトコルを開始する前に、正確な校正されたツールを装備する必要があります。
継ぎ目の厚さを測定する最も信頼性の高い方法には、校正されたレチクルを備えた実体光学顕微鏡が含まれます。この接眼レンズには顕微鏡の測定スケールが含まれています。 10 倍から 40 倍の倍率を利用する顕微鏡により、技術者は融合ラインの構造的完全性を視覚的に検査すると同時に、カプセル壁に対する継ぎ目の正確な厚さを測定することができます。この二重の機能により、準拠した QC ラボのゴールドスタンダードとなっています。
生産現場で直接迅速にチェックするには、デジタル マイクロメーターが実用的で持ち運びに優れた代替品となります。ただし、それらを使用するには高度に訓練された手が必要です。カプセル化したてのゼラチンは信じられないほど柔らかく、しなやかです。マイクロメーターのアンビルに圧力をかけすぎるとシェルが圧縮され、測定値が誤って薄くなります。摩擦シンブルまたはラチェットストップを備えたスプリング式マイクロメーターを強くお勧めします。一貫した接触圧力を確保し、人的ミスを軽減します。
カプセル内にオイルやペーストが浸み込んだままでは、継ぎ目を正確に測定することはできません。試験ステーションには、特定の準備ツールが適切に用意されている必要があります。ゼラチンを引き裂かずに確実にきれいにカットするには、鋭利な外科用メスまたは片刃カミソリの刃が必要です。さらに、水ベースのゼラチンシェルを劣化させることなく親油性充填材料を溶解して洗い流すには、ヘキサンやイソプロピルアルコールなどの非極性溶媒が必要です。精密ピンセットと糸くずの出ないワイプを使用すると、技術者の指から油が移ることなく、繊細な殻の破片を取り扱い、乾燥させることができます。
継ぎ目チェックを実行するには、標準化された物理プロトコルに厳密に従う必要があります。これらの手順から逸脱すると、不正確なデータが生成され、オペレーターが ソフトジェルカプセル化装置を誤って調整してしまう可能性があります。.
正確な品質管理は、代表的なサンプリングから始まります。排出シュートの中央から数個のカプセルを簡単に掴まないでください。代わりに、ダイロールの左端と右端の両方にある特定のキャビティからサンプルを慎重に取り出します。カプセル化装置は 2 つの別々のゼラチン リボンを使用するため、スプレッダー ボックスの設定の不一致により、一方のリボンが他方のリボンよりも厚くなる可能性があります。カプセルを両端から測定することで、装置がバッチの幅全体に均一な圧力を確実に加えます。
採取したカプセルを取り出し、刃を継ぎ目から遠ざけながら、慎重に殻壁の中心に穴をあけます。液体または懸濁液の充填物を静かに絞り、廃棄物容器に入れます。充填物の大部分をパージしたら、空のシェルを選択した溶媒の入った小さなビーカーに浸します。静かに回して内壁に付着した残留油を溶かします。ピンセットでシェルを取り外し、糸くずの出ないワイプで完全に乾かします。ゼラチンは清潔で滑りにくいものでなければなりません。そうしないと、残留油が顕微鏡レンズを覆い隠し、切断中にシェルが滑る原因となります。
これはおそらく、プロセス全体の中で最もテクニックに依存するステップです。乾燥した殻を指定のカッティングマットの上に置きます。新しいメスを使用して、カプセルを縫い目線に沿って完全に垂直にスライスします。カットは正確に 90 度の角度で行う必要があります。斜めにカットすると、縫い目の断面が実際よりも厚く見えます。これは、誤検知の QC 結果につながります。目的は、2 つのリボンが融合する溶接部のきれいで平らなプロファイルを作成することです。
切断したゼラチン片を光学顕微鏡の下に置くか、マイクロメーターのジョーの間に慎重に置きます。まず、継ぎ目から離れた標準カプセル壁の厚さを測定します。次に、縫い目自体の最も狭い融着点の厚さを測定します。カプセルの構造的生存可能性は、これら 2 つの指標間の比率を計算することによって決定されます。縫い目の厚さを元のリボンの厚さで割って、100 を掛けます。
医薬品および栄養補助食品の製造において、ソフトジェルの継ぎ目の厚さの基準として広く受け入れられているのは、元のゼラチン リボンの厚さの最低 30% です。理想的には、高品質の継ぎ目は、標準的なオイル充填の場合、35% ~ 45% の間に収まります。
この比率が 30% を下回ると、タンブル乾燥や大量輸送中にカプセルが漏れる重大な危険にさらされます。 50% を超える場合は、ゼラチンが過熱されているか過剰な圧力がかかっていることを示しており、溶解が遅れる可能性があります。これらの基準はシェルの配合によって若干異なる可能性があることに注意することが重要です。
シェル材質の種類 | 目標縫い目率 | 一般的な充填材料 | QCメモ |
|---|---|---|---|
標準牛/豚 | 35% - 45% | 魚油、ビタミンE、CBD | 安定性が高い。標準のウェッジ温度が適用されます。 |
高粘度ゼラチン | 40% - 50% | 重い懸濁液、ペースト | 継ぎ目部分からペーストを取り除くには、わずかに高い圧力が必要です。 |
ビーガンタピオカ/澱粉 | 40% - 50% | 植物由来のオイル | 植物の基質はより脆いです。動物性ゼラチンに匹敵する構造的完全性を達成するには、わずかに厚い縫い目が必要です。 |
縫い目の測定値が許容範囲を超えた場合、オペレーターは機械的変数を直ちに診断して修正する必要があります。縫い目の形成は内の熱、圧力、タイミングの非常に繊細なバランスに依存します。 、ソフトジェル エンキャプシュレーター.
射出ウェッジは 2 つのダイ ロールの間にぴったりと収まります。ゼラチン リボンを押し合わせる前に、わずか数ミリ秒でゼラチン リボンを正確な融点まで加熱します。ウェッジが冷たすぎる場合 (通常、標準ゼラチンの場合は摂氏 37 度未満)、リボンは十分に溶けません。それらは互いに押し付けられますが、融合することができず、その結果、縫い目が弱くなって簡単に裂けてしまいます。一方、ウェッジが熱すぎると、ゼラチンが過度に溶けて過度に流動的になります。圧力がかかると、この液化ゼラチンは融合ゾーンから完全に絞り出され、危険なほど薄い半透明の継ぎ目が残ります。工業用グレードのカプセル化装置は、高度な PID 温度コントローラーを利用しています。これらにより、オペレーターはウェッジの熱を摂氏 0.1 度単位で微調整でき、新しいサンプルを採取する前に最適な熱安定性を確保できます。
縫い目を測定し、カプセルの片側がもう一方の側よりも著しく厚いことが判明した場合は、非対称の縫い目に対処していることになります。ここでの主な原因は通常、ダイスロールの位置がずれていることです。左側のダイ ロールのキャビティは、右側のダイ ロールのキャビティに対して絶対的な精度で一致する必要があります。従来のギアでは、わずか 1 ミリメートルの機械的摩耗でも、1 つのロールがわずかに進んだり遅れたりすることがあります。その結果、圧力分布が不均一になります。さらに、薬剤ポンプのタイミングを確認してください。液体の注入がほんの一瞬早すぎたり遅すぎたりすると、シールが完全に形成される前にゼラチンが分離してしまいます。
完璧な機械セットアップでは、欠陥のある原材料を補うことはできません。スプレッダー ボックスは、液体ゼラチンを平らなリボンに押し出す役割を果たします。スプレッダー ボックスのギャップが不均一な場合、結果として得られるリボンの一方の端が他方の端よりも厚くなります。これらの不均一なリボンがダイロールで接触すると、継ぎ目の厚さはバッチの幅全体で大幅に変化します。技術者は、ダイロールやウェッジを調整する前に、マイクロメーターを使用して左右のリボンが均一な厚さを維持していることを確認する必要があります。
ソフトジェル製造の状況は急速に進化しています。この進化は主に、より厳格な薬局方基準と、多相液体や重い植物性懸濁液などの複雑な充填材料の人気の高まりによって推進されています。これらの複雑な充填により、カプセルの継ぎ目に前例のないストレスがかかり、業界は従来の品質管理方法の再考を迫られています。
歴史的に、継ぎ目チェックは純粋に生産後の破壊的なテストプロセスでした。現在、業界では品質による設計の原則への明確な移行が見られます。規制当局は、リアルタイムのインライン監視システムを実装するメーカーをますます優遇しています。最新の施設では、毎時間の手動測定のみに依存するのではなく、高度なセンサー技術が統合されています。これらのセンサーは、リボンの厚さ、ウェッジ温度、ポンプのタイミングを継続的に監視します。このデータ主導のアプローチにより、予知保全とリアルタイムの調整が可能になります。その結果、バッチの拒否率が大幅に減少し、最終消費者にとってより高いバイオアベイラビリティが確保されます。
高い欠陥率に悩まされている施設、またはオペレーターの直感に頼りすぎている施設にとって、多くの場合、生産ラインのアップグレードが最も費用対効果の高い長期的な解決策となります。従来のカプセル化機械は、複雑な機械式歯車列に依存しています。時間の経過とともに、これらのギアは摩耗し、機械的なバックラッシュが発生します。ギアのこのわずかな遊びにより、微小な位置ずれや縫い目の不均一が発生します。最新のエンジニアリングは自動化を通じてこれを解決します。
自動サーボ エンキャプシュレーター にアップグレードすると、 従来の機械式ギアが独立したコンピューター制御のサーボ モーターに完全に置き換えられます。これらのモーターは、機械的なバックラッシュをゼロにしながら、左右のダイロールを独立して駆動します。高度なフィードバック ループを利用して、マシン プログラマブル ロジック コントローラーは、プラスまたはマイナス 0.01 ミリメートルの公差までダイ キャビティの完璧な位置合わせを維持します。オペレーターが縫い目のわずかな変化を検出した場合、機械の稼働中にタッチスクリーンを介してダイロールの位置合わせをデジタル的に調整できます。これにより、生産を停止する必要がなくなります。
高度なサーボ システムは、自動スプレッダー ボックスともシームレスに統合されます。オペレーターが手動でダイヤルを回す代わりに、レーザーまたは超音波センサーが、冷却ドラム上に流されるゼラチン リボンを継続的に監視します。センサーが厚さの偏差を検出すると、サーボモーターがスプレッダーボックスのギャップをリアルタイムで自動的に微調整します。これらの閉ループ システムは、方程式から人的エラーと機械的ドリフトを取り除くことにより、ダイ ロールに入る原材料が常に数学的に完璧であることを保証します。これはそのまま、一貫した漏れのない縫い目を実現します。
現在の適正製造基準への準拠を維持するために、施設は縫い目測定に関する厳格な手順を制度化する必要があります。メモリや非公式のチェックに依存すると、製造業者が従来の機器を運用しているか最新の ソフト カプセル封入装置を運用しているかに関係なく、許容できない規制上および財務上のリスクにさらされることになります。.
縫い目チェックを 1 回限りのイベントとして扱ってはいけません。業界のベストプラクティスでは、機械の初期セットアップと安定化段階で包括的な継ぎ目測定を実行する必要があると規定しています。マシンが安定して動作するようになったら、バッチの実行期間全体を通じて 30 ~ 60 分ごとに定期的なチェックを実行する必要があります。さらに、ウェッジ温度の変更やゼラチン保持タンクの補充などの機械的調整の直後に、必須の縫い目チェックを実行する必要があります。
測定されたすべての縫い目は、マスター バッチ レコードに注意深く記録する必要があります。文書には、小切手の正確なタイムスタンプ、サンプリングされた特定のダイロールキャビティ、オペレーターの署名、壁と継ぎ目の両方の生の測定値、および最終的に計算された比率が含まれている必要があります。測定値が仕様から外れた場合、手順では明確な是正措置計画を指示する必要があります。この計画では、以前の製品のどの程度を隔離する必要があるか、生産を再開する前に具体的にどのような機械調整を行ったかについて詳しく説明します。
縫い目の厚さを定期的にチェックすることは、ソフトジェルの製造において重要であり、交渉の余地のないステップです。製品の漏れを直接防止し、バッチの有効性を確保します。精密な光学顕微鏡を利用し、細心の注意を払った切断技術を採用し、30% ~ 45% の厚さの比率を厳密に遵守することにより、品質管理技術者は物理的な破断と生物学的な溶解の失敗の両方を防ぐことができます。
ただし、日常の監視には熟練した手動チェックが不可欠ですが、機械の固有の品質が生産の成功の最終的な上限を決定することを覚えておくことが重要です。オペレーターが常に不均一な縫い目と戦ったり、ギアの再調整のために生産を停止したり、高い不合格率に対処したりしている場合は、ハードウェアを評価する時期が来ています。現在のセットアップで機械的なバックラッシュや一貫性のないリボンの押し出しに問題がある場合は、最新のシステムにアップグレードすることが最も現実的な方法です。 SINAGEL が提供する自動サーボソフトカプセルカプセル化装置のような高精度ソリューションを検討して、生産を安定させ、コストのかかるバッチの不良品を排除し、今日の要求の厳しい栄養補助食品市場で成功を収めましょう。
縫い目が薄いとすぐに機械的漏れが発生しますが、縫い目が厚すぎると生物学的バリアが形成されます。硬化したゼラチンの隆起により、ソフトジェルが胃や腸管内で破裂して適切に溶解することが妨げられます。これにより、薬局方の溶出試験が不合格となり、バイオアベイラビリティーが低下します。これは、患者が薬剤やサプリメントの意図した用量を吸収できないことを意味します。
機械の初期セットアップおよび安定化期間中に包括的な縫い目の厚さチェックを実行することが業界標準です。機械が最適な能力で稼働したら、オペレーターはバッチ実行全体を通じて 30 ~ 60 分ごと、および機械の調整を行った直後に定期測定を実行する必要があります。
射出ウェッジの温度やゼラチン リボンの厚さの微調整は、経験豊富なオペレーターによってその場で実行できる場合があります。ただし、従来の歯車駆動機械での機械的なダイロールの位置合わせには通常、生産を停止する必要があります。逆に、最新のサーボ駆動のカプセル化装置では、バッチを停止することなく、コンピュータによる位置合わせの微調整をはるかに簡単に行うことができます。
この非対称欠陥は通常、2 つの主な要因によって引き起こされます。まず、左右のリボンがスプレッダー ボックスから異なるサイズでキャストされている場合、ゼラチン リボンの厚さが一致していないことが原因である可能性があります。第 2 に、最も一般的な原因は、ダイ ロールの位置合わせが不適切であり、その結果、カプセル化融着プロセス中にリボンに不均一な圧力がかかることが原因です。
高品質のソフトジェルの製造では、継ぎ目の厚さは目標比率のプラスまたはマイナス 5% という厳しい許容範囲内に常に維持される必要があります。この許容値を超える急激な変動は、ダイロールギアの磨耗、ウェッジ温度の変動、ゼラチン粘度の一貫性の欠如など、根本的な機械的不安定性を示しており、直ちに再校正が必要です。
植物性ペーストや重い懸濁液などの高粘度の充填材料の場合、材料をカプセルキャビティに押し込むためにより高い注入ポンプ圧力が必要です。この増加した圧力により、シールが固まる前に融解点で溶けたゼラチンが誤って押し広げられる可能性があります。これに対処するために、オペレーターは多くの場合、ダイロール圧力をわずかに高めるか、重いサスペンション用に設計された特殊な射出ウェッジを使用して、きれいで強力な溶接を確保する必要があります。


