 日本語


プレイヤーは、バレルの詰まりによって試合が台無しになると嫌がります。ダメになったゲームは、多くの場合、製造上の許容誤差が不十分なことが原因です。競争の激しいペイントボール業界では、球面の完璧さがフィールドでの製品のパフォーマンスを左右します。完璧に丸いペイントボールにより、空気力学的安定性と一貫した速度が保証されます。また、マーカーの致命的な誤動作も防ぎます。微視的なずれでも、予測できない飛行曲線やチャンバーの破損を引き起こします。これはメーカーのブランド評判を即座に傷つけます。
この正確な形状を理解することは、工場現場から始まります。ペイントボールは本質的に特殊な厚い殻のゼラチンカプセルです。メーカーは、 高度なロータリー ダイ技術を利用した専用のオペレーターは、リボンの形成から最終硬化までのサイクル全体を監視する必要があります。エンジニアがリアルタイムキャリブレーション、光学検査、制御された乾燥システムを使用して球面公差を検証および維持する方法について詳しく説明します。 ペイントボール製造機を利用しています。
ペイントボールは毎秒 300 フィートに達する速度で移動します。このような極端な速度では、飛行物理学では絶対的な対称性が要求されます。均一な空気抵抗により真っ直ぐな弾道を保ちます。逆に、1 ミリメートルの違いにより卵型が作成されます。不均一な空気圧は、不安定なマグナス効果を引き起こします。発射体は予期せず引っ掛かったり飛び込みます。トーナメントプレイヤーにとって、丸くないペイントボールはまったく役に立ちません。
さらに、最新のマーカーは非常に厳しい公差で動作します。バレルのボアサイズは口径に正確に一致し、空気効率を最大化します。ペイントボールの形が崩れると、激しい摩擦が発生し、エアシールが不適切になります。軸が広すぎると、シェルがチャンバー内で破損します。このバレルブレイクにより、粘着性のゼラチンと絵の具の残留物が残ります。プレイヤーが機器を綿棒できれいにするまで、後続のショットは大きく曲がります。
業界標準では、すべての軸にわたってプラスまたはマイナス 0.005 インチという厳密な真円度公差が規定されています。この微細な精度を達成するには、生産サイクル全体を通じて、洗練されたツールと厳格な品質管理プロトコルが必要です。
液体で満たされた球体の作成は、製薬技術に大きく依存しています。ペイントボールは、大きくて丈夫なソフトジェル カプセルとして機能します。標準的な医療用カプセルは通常、飲み込みやすいように長方形です。ただし、ペイントボール ツールは、完璧な球体を作成するためだけに設計されています。
2 つの連続したゼラチン リボンがカプセル化プロセスを推進します。それらは潤滑ローラーを通過し、二重反転ダイロールの間で収束します。これらのロールは、非常に精密に機械加工された一致する半球状のキャビティを備えています。ダイが一緒に押し付けられ、ゼラチン リボンがキャビティに押し込まれ、シェルの半分が形成されます。
具体的には、実際の成形は射出ウェッジで行われます。この加熱された真鍮コンポーネントは、ダイの収束点の真上に位置します。正確なミリ秒でダイがシールを形成し、ポンプが正確な量の液体塗料を注入します。油圧によって柔軟なゼラチンが外側に押し出されます。カプセルは、ツールによって切断されて完全に密封される前に、完全な円形に拡張します。
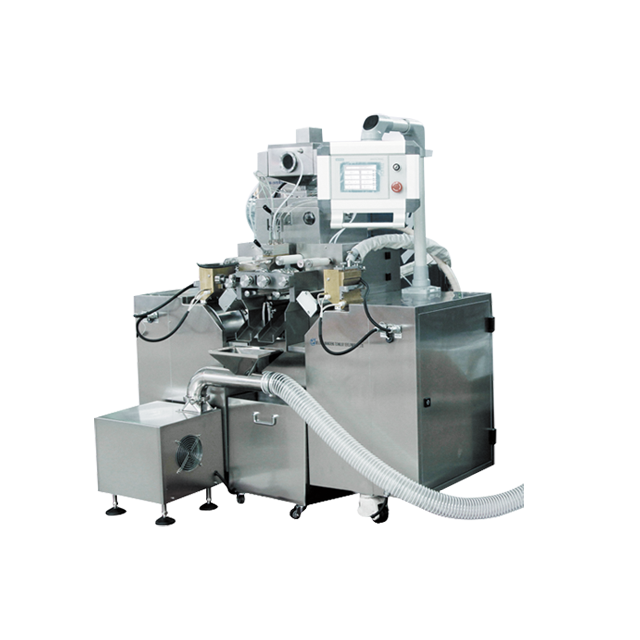
オペレーターは、完成したバッチが欠陥を発見するまで待つことはできません。リアルタイム評価により機械の校正が維持され、材料の無駄が最小限に抑えられます。
手動マイクロメーターサンプリングは、依然として製造現場の基本的な方法です。オペレーターは 20 分ごとに出口シュートからランダムなバッチを取り出します。校正済みのデジタルマイクロメーターを使用して、縫い目から縫い目まで、極から極まで、および対角軸を測定します。許容しきい値を超える差異がある場合は、直ちに機械を調整する必要があります。
ゼラチン リボンの厚さは、最終的な形状に直接影響します。左側のリボンを厚くすると、非対称な質量分布が作成されます。カプセルは冷えると楕円形になります。エンジニアは、ウェブが工具に到達する前に、レーザー ゲージを使用してこれを監視します。スプレッダー ボックスは同一の厚さを鋳造する必要があります (通常は 0.030 ~ 0.040 インチの範囲)。
手動サンプリングでは人的ミスの余地が残ります。このギャップを埋めるために、最新の施設は インテリジェント ソフトジェル カプセル化装置にアップグレードされています。これらのシステムは自動光学検査を備えています。高速カメラがツーリングから落下するカプセルをスキャンします。ソフトウェアは 360 度のジオメトリをミリ秒単位で分析します。 PLC インターフェースはオペレータに逸脱を即座に警告し、規格外のカプセルを自動的に拒否します。
機械的な同期は交渉の余地がありません。ギアのわずかな不一致は、完成品の重大な物理的欠陥として現れます。
ロータリーダイには微細な位置合わせが必要です。左右の半球状の空洞は完全に一致していなければなりません。位置がずれると、製造現場ではリップとして知られるオフセットシームが生じます。このリップは空気力学的安定性を破壊し、バレル内に破裂しやすい弱点を生み出します。エンジニアは特殊な位置合わせツールを使用して、継ぎ目が完全に面一になるようにします。
さらに、薬剤ポンプのタイミングはダイの回転と同期する必要があります。噴射ポンプは厳密な機械サイクルで動作します。液体の注入が早すぎると、ゼラチンシールが伸びて、長方形の形状が発生します。注入が遅れると、カプセルの充填が不十分になり、内部の液圧が不足してディンプルが形成されます。キャビティが閉じる正確な瞬間にポンプギアを調整することで、ゼラチンが真球に押し込まれます。
球体の形成は最初のステップにすぎません。ポストプロダクション環境は、最終製品の品質を決定します。
押し出されたばかりのペイントボールは暖かく、非常に柔軟です。液体が入った小さな水風船に似ています。コンベア上に静止して座ると、重力によって重い充填物が下に引っ張られます。底が垂れ下がって平らになります。ゼラチンが平らな部分で硬化すると、製品は永久に台無しになります。
これに対抗するために、オペレーターは出力をインライン回転式乾燥機に送ります。回転する円筒形のバスケットにより、製品は連続的に動き続けます。このダイナミックなタンブリングにより、重力による形状の歪みを防ぎます。大容量送風機が水分を均一に抽出し、球形の形状を強化します。
ペイントボール業界は現在、完全生分解性の PEG ベースの充填配合物への大規模な移行を経験しています。これらの持続可能な材料は環境に優しい一方で、従来の油性塗料と比較して大幅に異なる保温性と粘度特性を示します。この移行により、真円度の維持が複雑になります。代替の塗りつぶしは予測できない速度で硬化するため、ディンプルや楕円形が発生するリスクが高まります。先進的なメーカーは現在、データ駆動型の乾燥に依存しています。スマート湿度センサーと AI 支援 HVAC 制御を統合することで、エンジニアはタンブル乾燥時間を動的に調整して、予測できない硬化挙動に対処します。
最終的な品質管理は自動仕分けに依存して、わずかな差異を検出します。校正されたローラー選別機は分岐回転シリンダーを使用します。完全に丸いカプセルは、指定された隙間を通ってプレミアム回収箱に落ちます。特大または楕円形の形状は、さらに下流に移動して拒否されます。
トーナメントグレードの生産では、物理的なローラーに光学式選別機が追加されます。高速コンベアが複数のカメラの下をカプセルを通過させます。画像認識ソフトウェアは、微細な平坦なスポットや不規則な形状を識別します。圧縮空気の正確な噴射により、欠陥のあるユニットが即座に排出され、厳密な真円度が保証されます。
機器の種類 | 生産規模 | ドライブテクノロジー | 真円度制御機能 |
|---|---|---|---|
ラボスケールのカプセル化装置 | 研究開発 / 小ロット | 標準機械式 | 手動リボン調整は、充填粘度とシェルの弾性を検証するのに最適です。 |
インテリジェントなカプセル化装置 | 中~高 | サーボモーター駆動 | 自動光学検査、PLCタッチスクリーン、自動ゼラチン厚さ調整。 |
高速カプセル化装置 | 大量生産 | 先進のダイレクトドライブ | ゼロギアバックラッシュ、自動冷却ドラムにより、高RPMでも完璧な金型タイミングを維持します。 |
新しいフォーミュラを量産に移行するには、慎重な装置の選択とパラメータの調整が必要です。
スケールアップする前に、エンジニアは ラボ ソフトジェル マシンで配合を検証します。このコンパクトなセットアップでは、制御されたバッチでシェルの厚さと充填粘度をテストします。研究開発により、この配合には、数百ガロンの材料を無駄にすることなく、圧力下で球形を維持するための適切な弾性があることが確認されました。
検証が完了すると、施設は大量生産のために 高速ソフトジェル マシンにアップグレードされます 。大量の実行では熱変動が発生します。プレミアム高速モデルは、機械的リンケージの代わりに高度なサーボモーターを利用しています。これにより、ギアのバックラッシュが排除され、1 時間あたり 100,000 カプセルを超える速度でも完璧なダイ タイミングが維持されます。自動冷却ドラムはリボンの温度を安定させ、連続的なシフト中に形状変形を引き起こす熱の蓄積を防ぎます。
一流の施設でも欠陥は発生します。迅速なトラブルシューティングにより、作業現場でのダウンタイムと材料の無駄が最小限に抑えられます。
ディンプルは充填不足または乾燥が過度に速いことを示します。カプセルには内圧がありません。エンジニアは注入ポンプを調整して充填量を増やすか、HVAC の乾燥速度を下げる必要があります。
卵の形が崩れるのは、リボンの厚さが不均一であるか、ウェッジの温度が正しくないことが原因です。この修正には、マイクロメーターを使用してリボンの厚さを確認し、スプレッダー ボックスのギャップを再調整し、真鍮製のウェッジ加熱要素をチェックすることが含まれます。
オフセットシームはダイロールの位置ずれを直接示します。オペレーターはラインを停止し、金型のタイミングマークを再調整し、ギアの同期をチェックする必要があります。
温かいカプセルが静止していると、フラットスポットが発生します。出口シュートから回転式乾燥機へのスムーズな移動を保証します。製品の回転を維持するために、バスケットが正しい RPM で回転していることを確認します。
高品質のペイントボールの真円度公差は通常、プラスまたはマイナス 0.005 インチです。この微視的な差異を超えるものは、ペイントボールがマーカー バレルにどのように収まるかに悪影響を及ぼします。これにより、空気効率が低下し、飛行軌道が不安定になり、ゲームプレイ中にバレルが破損するリスクが高くなります。
はい、ただし、非常に特殊な変更が必要です。機械は、標準的な楕円形ではなく、完全に球形のダイキャビティを備えた特殊なツールを備えている必要があります。さらに、ペイントボールの製造には、より重いカプセルを扱い、平らになるのを防ぐために、より堅牢なタンブル乾燥設定が必要です。
ダイのアライメント、射出ポンプのタイミング、リボンの厚さなどの重要なパラメータは、すべての生産シフトの開始時に校正する必要があります。また、機械オペレーターは、厳密な許容誤差を維持するために、アクティブな稼働中に 20 分ごとにランダムな品質管理サンプルを採取する必要があります。
ディンプルは通常、カプセル化後の乾燥プロセス中に発生します。これは、硬化室の湿度が正しくない場合、または最初の塗料の充填量が少なすぎる場合に発生します。カプセルには、ゼラチンの殻が硬化しても完全な球形を保つのに十分な内部水圧がありません。
ゼラチンは温度に非常に敏感です。過剰な熱によりリボンが柔らかくなりすぎ、ダイを通過する際に細長い楕円形の形状になってしまいます。逆に、温度が低すぎると適切なシームシールが妨げられ、圧力がかかるとカプセルが裂けてしまいます。
エンジニアは、冷却ドラムの真上に取り付けられた精密レーザー ゲージまたは高度に校正されたダイヤル インジケーターを使用します。これにより、リアルタイムの監視が可能になります。厚さが 0.030 ~ 0.040 インチの標準から外れた場合、オペレーターはスプレッダー ボックスをすぐに調整できます。
厳密な球面公差を維持するには、精密な機器と信頼性の高い製造データが必要です。カプセル化ラインをアップグレードするとバレルの破損がなくなり、現場でのブランドの評判が高まります。コンパクトな研究開発セットアップが必要な場合でも、完全に自動化された高速生産ラインが必要な場合でも、適切な機械を選択することが重要です。 Sinagel の高度なカプセル化ソリューションの全範囲を探索して、今日の製造プロセスを最適化してください。


