 日本語


栄養補助食品市場は現在、大きなパラダイムシフトを経験しています。世界中の消費者は、ビーガン、ハラール、コーシャ認定製品をますます求めています。受託製造業者は現在、これまで以上に幅広い個別の製品ラインをやりくりする必要があります。この業界全体の転換は、迅速でシームレスなレシピ変更の実行が単なる日常的なメンテナンス作業ではなくなったことを意味します。それは重要な競争上の優位性となっています。資本を流出させることなく迅速に回転できる施設がこのスペースを支配することになります。
現在の製造トレンドを分析すると、多品種少量生産への急激な移行が明らかになりました。健康ブランドは、ニッチ市場を獲得するために、高度に専門化された限定版の植物ベースのサプリメントを頻繁に発売しています。その結果、生産ラインでは、単一のモノリシック レシピを何週間も続けて実行する余裕がなくなりました。運用の機敏性は新しい業界標準です。あなたの施設でビーガンソフトジェルを製造している場合は、植物ベースのゼラチンが従来の動物由来のゼラチンとはまったく異なる挙動をすることをすでにご存知でしょう。タピオカデンプンやカラギーナン抽出物に依存した製剤は、気まぐれであることで有名です。
新しい配合への移行には、別の液体をホッパーに注ぐだけでは不十分です。これには、徹底的なクリーニング、正確な機械的調整、ソフトウェアの再キャリブレーション、および厳格な品質管理という高度に体系的なプロセスが必要です。この包括的なガイドでは、カプセル化装置でレシピをシームレスに切り替えるために必要な正確な手順、実際にフィールドでテストされた実践方法、および技術的考慮事項について説明します。
準備が重要です: レシピの切り替えを成功させるには、厳密な洗浄プロトコルから始まります。 Clean-in-Place システムを利用することで、異なる医薬品有効成分やゲル塊間の危険な相互汚染を防ぎます。
温度と粘度が重要: 植物ベースのゲルは、熱力学範囲が非常に狭いことで知られています。従来のゼラチンとは異なる、多くの場合大幅に高い温度設定と正確な粘度制御が必要です。
工具の変更が必要: カプセルのサイズや形状を切り替えるには、正確なカプセル化を確保するためにダイ ロール、射出ウェッジ、分配プレートを物理的に交換する必要があります。
自動化によりプロセスがスピードアップ: 最新の製造装置により、オペレーターは特定のレシピ パラメーターを保存し、デジタル タッチスクリーンから直接、即座にロードできます。
切り替え後のテストは交渉の余地がありません。 本格的な商業生産を開始する前に、必ず低速テスト バッチを実行して、シールの厚さ、充填重量の精度、および視覚的な完全性を検証してください。
複雑な切り替え手順を開始する前に、オペレーターは駆動する機械的および熱的原理を理解する必要があります ベジカプセル製造機を。事前に製造された乾燥シェルを機械的に結合する従来の 2 ピースのハード カプセル充填剤とは異なり、ソフトゲルカプセル化装置はカプセル シェルを形成し、同時に充填材料を注入します。これは、連続的な同期回転ダイのプロセスで発生します。
このシステムは植物由来のポリマーマトリックスを利用しています。加熱されたタピオカ澱粉と海藻抽出物の濃厚で少し粘着性のある粘稠度が、音を立てる溶解タンクからスプレッダーボックスにポンプで送り込まれる様子を想像してください。次に、この材料を冷却した冷却ドラム上にキャストして、2 つの連続した薄いリボンを形成します。次に、充填機構により、これら 2 つのリボンの間に有効成分が正確に微量投与されます。このペイロードは、滑らかな脂質ベースのオイル、ザラザラした懸濁液、または濃厚な植物ペーストである可能性があります。
同時に、回転するダイロールがリボンを所望の形状に切断します。強力な熱圧力を加えてカプセルを密閉します。植物ベースのポリマーは、ウシやブタのゼラチンに比べて分子量が高く、独特のゲル化挙動を示します。したがって、機械の加熱マニホールドとシール機構は、非常に特殊で厳しい公差の下で動作する必要があります。高度な機械は独立したサーボ ドライブを利用し、複雑な野菜配合向けに特に最適化された毎分 5 または 7 回転までの正確なダイロール速度を実現します。
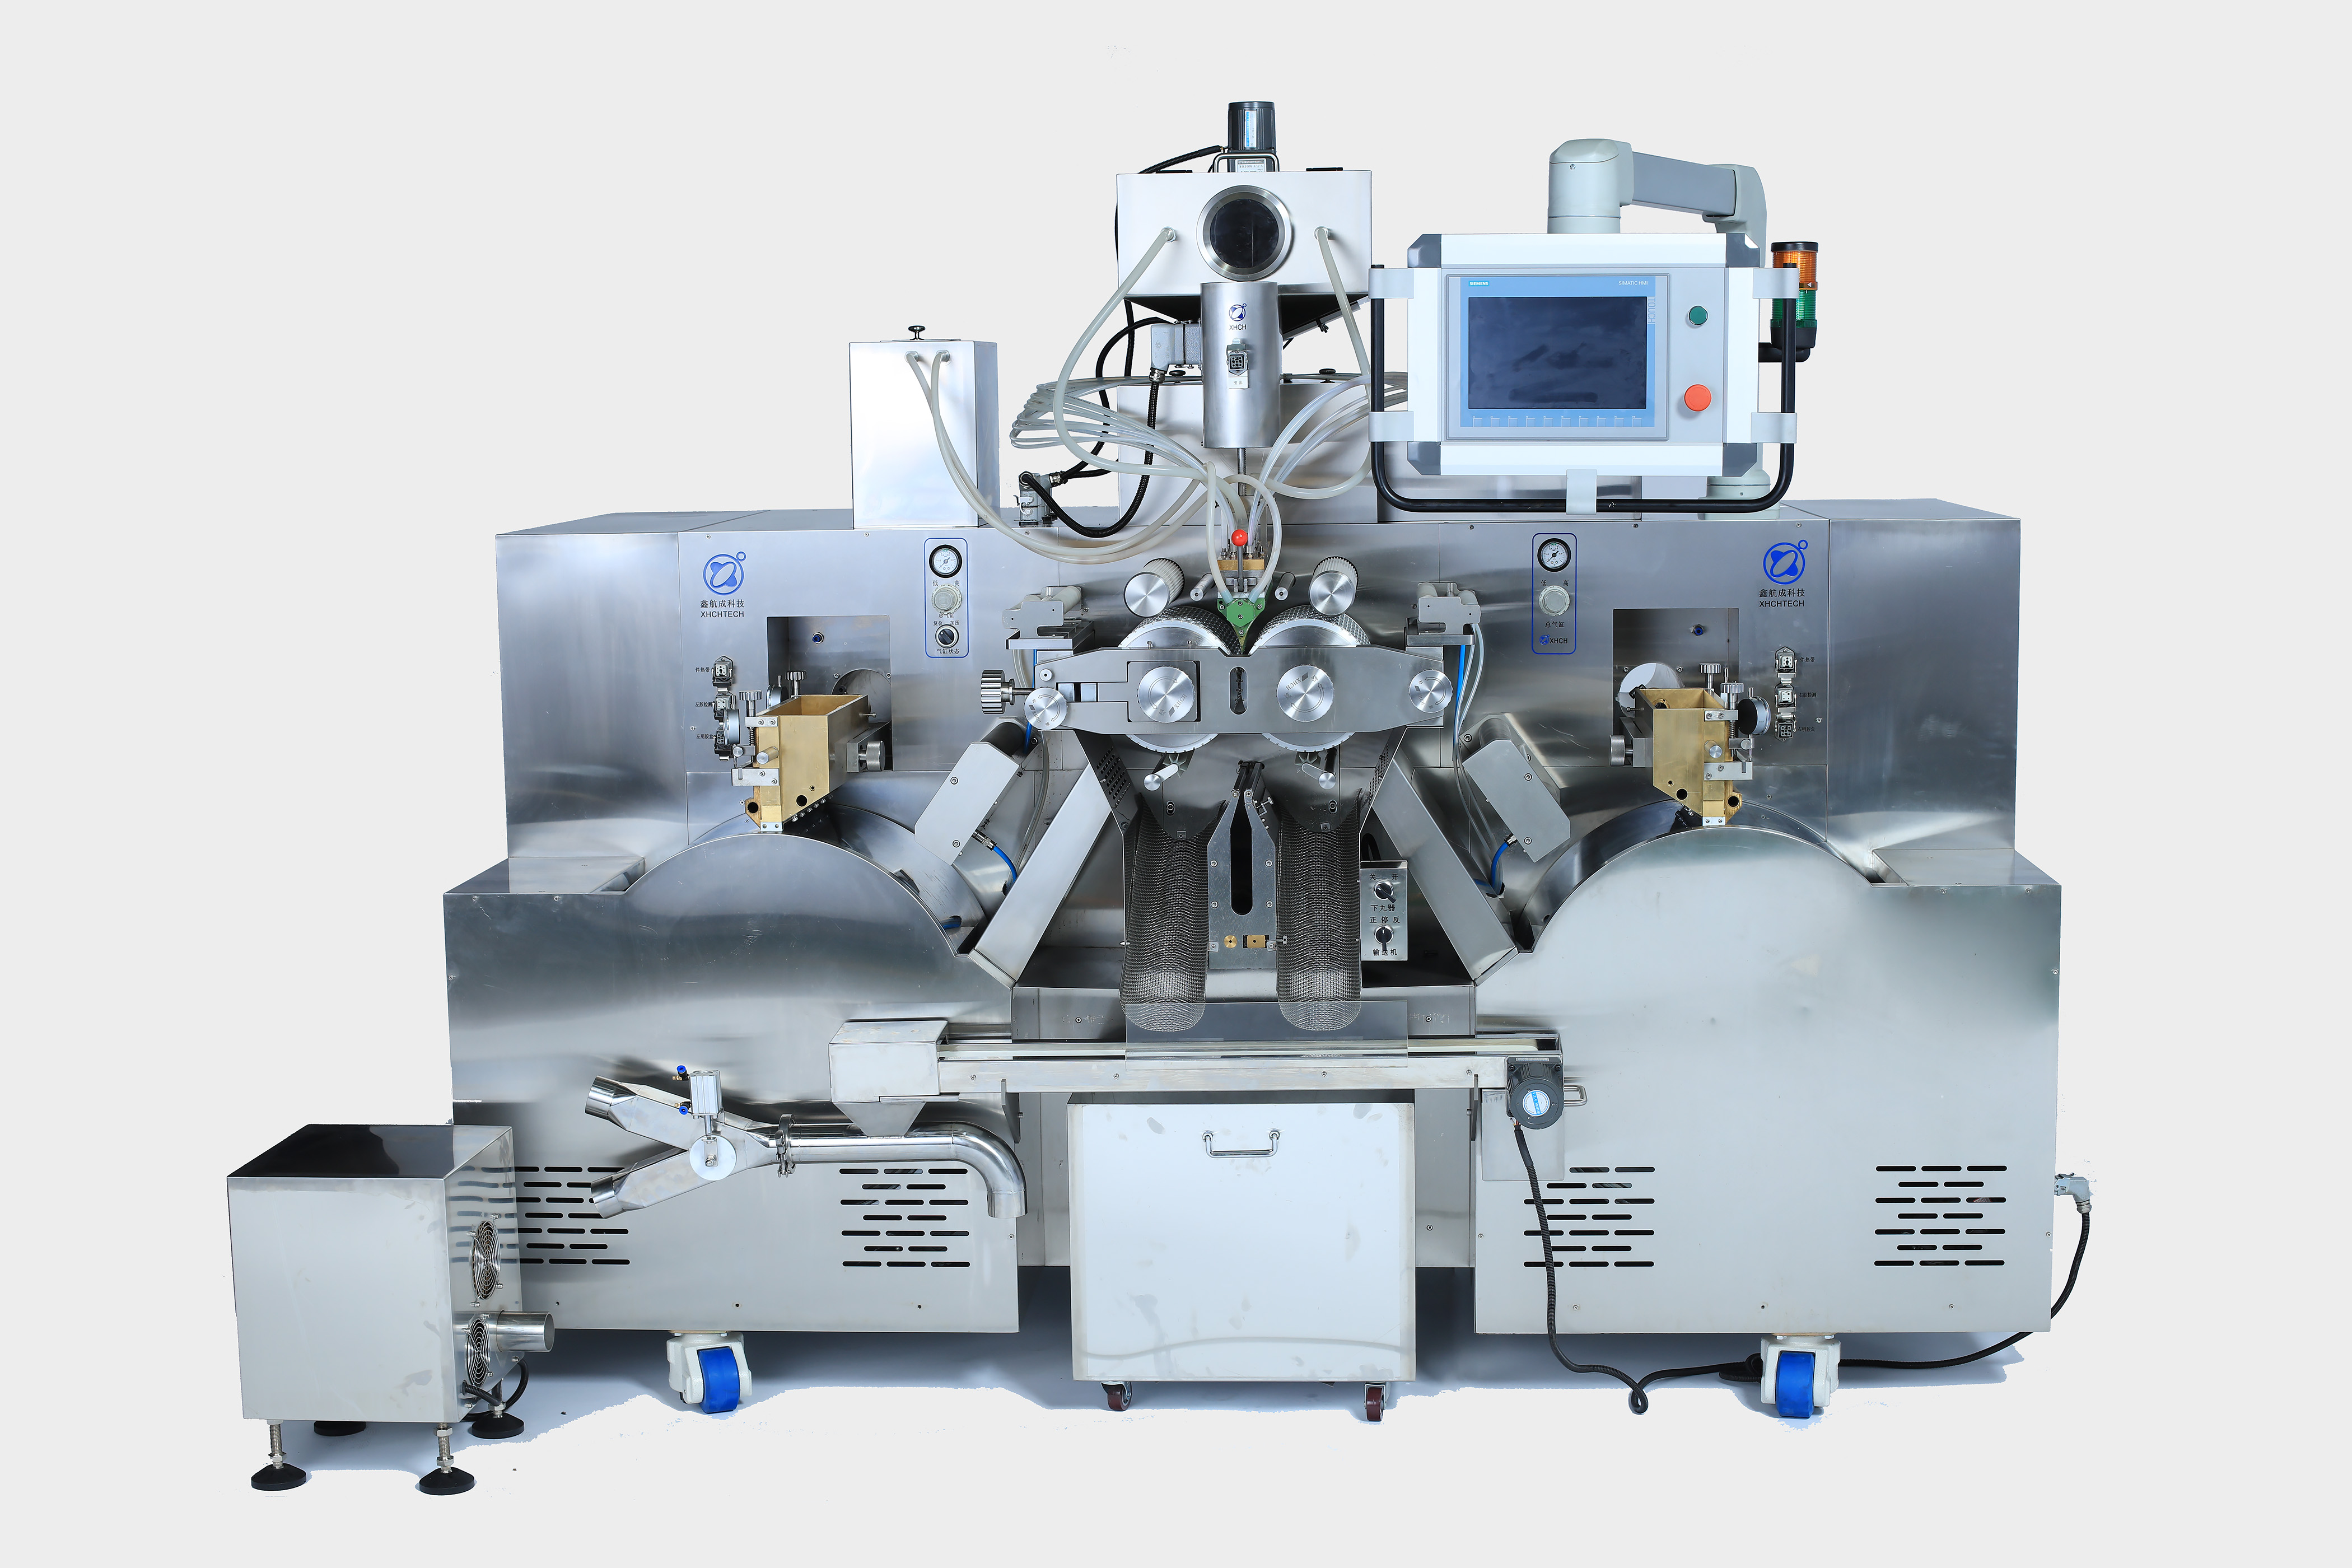
レシピの切り替えの実行は、機器全体の効率に直接影響を与える、繊細で高度な技術的な操作です。施設のオペレーターは通常、シェルの配合、充填材料、またはその両方を変更します。透明なビーガンジェルから着色ジェルに移行するには、ライン全体をパージする必要があります。内部ペイロードを低粘度のビタミン E オイルから濃厚なハーブ懸濁液に変更するには、ポンプを完全に再調整する必要があります。
植物ベースのゼラチン代替品は、熱変動に非常に敏感です。鋭いセッティングカーブを示します。温度が必要な閾値をわずかでも下回った場合でも、ゲルの塊は急速に固まって頑固なゴム状の塊になります。以前のレシピが流体経路から体系的にパージされない場合、または新しい熱プロファイルが ソフトジェル マシンで誤って校正されている場合、メーカーは重大な運用上のリスクに直面します。これらのリスクには、スプレッダー ボックス マニホールドの詰まり、注入ウェッジの位置のずれ、継ぎ目の損傷によるカプセルの変形などが含まれます。この切り替え時の絶対的な精度により、高価な原材料の無駄が最小限に抑えられ、ラインの機械的寿命が保護されます。
汚染された流体経路に新しい配合物を導入することは、適正製造基準に直接違反します。したがって、レシピを切り替える最初の段階では、厳密な分解、パージ、およびクリーニングのプロトコルが必要になります。工場現場のベテランは、ここで手を抜くことはできないことを知っています。
まず、一次保持タンク、加熱された移送ホース、およびスプレッダー ボックスから残留植物ベースのジェルを安全に排出します。重力排水と低圧空気パージを組み合わせて、ラインから粘着性の残留物を効果的に除去します。次に、薬剤ホッパーを完全に空にします。材料ポンプを作動させて、内部流体ライン、分配プレート、および注入ウェッジから前の有効成分が完全になくなるまでピストンを循環させます。
注入ウェッジ、ダイロール、および薬剤ポンプのコンポーネントを慎重に分解します。これらの精密機械加工部品は、検証済みの食品グレードの溶剤または高温の精製水を使用して洗浄する必要があります。特定の洗浄剤は、以前の充填材料が油ベースか水溶性かによって厳密に異なります。
さらに、機器に統合型定置洗浄システムが搭載されている場合は、自動洗浄サイクルを開始してください。これにより、内部配管が指定された洗剤と消毒剤で洗い流されます。洗浄サイクルの後は、すべての内部表面が完全に乾いていることを確認してください。微量の残留水分であっても、新しい植物性ジェルの塊と反応します。この水分は、鋳造段階で致命的なリボン構造の破損を引き起こします。
機器が完全に清潔で乾燥していることが確認されると、オペレーターは新しい配合のための機械的およびソフトウェアのセットアップに進むことができます。以下は、フィールドでテストされた、構造化された切り替えプロセスの内訳です。
新しい生産バッチに異なる物理仕様が必要な場合は、対応するダイ ロールを取り付ける必要があります。たとえば、サイズ 10 の楕円形からサイズ 20 の楕円形に移行するには、ツールを完全に交換する必要があります。オペレーターは、ギア上の機械的タイミング マークを絶対的な精度で位置合わせする必要があります。これにより、左右のゲル リボンが完全に同期します。次に、そのダイ キャビティ用に特別に設計された、適合する射出ウェッジを取り付けて校正します。
新しく配合された植物ベースのゲル塊を含むステージング タンクを機械供給システムに取り付けます。同時に、薬剤ホッパーに新しい活性充填材を充填します。すべての衛生継手、バルブ、および加熱された移送ホースを体系的に再確認します。圧力を維持し、工場の床に材料が漏れるのを防ぐために、しっかりと締め付ける必要があります。
工業用カプセル化システムは、高度なタッチスクリーン コントローラーを操作の頭脳として利用します。レシピ管理インターフェイスに移動します。配合が既存の検証済みレシピの場合は、データベースから選択するだけです。このシステムはサーボモーターを自動的に校正し、噴射タイミングとポンプストローク量を調整します。新しいレシピを開始する場合、オペレーターは検証されたエンジニアリングパラメータを手動で入力する必要があります。これらには、目標充填重量、回転ダイロール速度、およびマルチゾーン温度が含まれます。
スプレッダー ボックスを介してゲル塊の流れを開始し、冷却された冷却ドラム上に新しい野菜リボンをキャストします。凝固したリボンを潤滑ローラーに通し、ダイロールのニップに注意深く送り込みます。最後に、薬剤ポンプに呼び水をかけます。これにより、新しい有効成分が注入ウェッジの正確な先端まで一貫して流れ、流路内に閉じ込められた空気ポケットを押し出します。
外部ハードウェアを超えて、レシピ スイッチの主要な機械的課題は 自動ソフトジェル充填 機構内にあります。特に、容積式薬剤ポンプには細心の注意が必要です。異なる有効成分は、大きく異なるレオロジー特性を持っています。薄いヘンプシードオイルから濃厚なハーブペーストに移行するには、特別な機械的再調整が必要です。
オペレータはマイクロメーターダイヤルを使用してポンプピストンのストローク長を物理的に調整します。この機械的な調整により、流体の正確な体積変位が決まります。これにより、分注された投与量がバッチ記録の厳密なミリグラム要件を満たしていることが保証されます。さらに、充填機構は、回転ダイが回転してカプセルキャビティの下半分を形成する正確なマイクロ秒で液体ペイロードを注入する必要があります。このタイミングが少しでも進んだり遅れたりすると、油圧によりカプセルが破裂してしまいます。
高粘度の充填材料を処理する場合、オペレーターは薬剤ホッパーの熱加熱ジャケットを作動させる必要があります。温度を上げると流体抵抗が減少します。これにより、ポンプ シリンダーへの一貫した層流が確保され、ポンプの破壊的なキャビテーションが防止されます。
標準的なウシまたはブタのゼラチンは、比較的低い温度で溶けてシールを形成します。対照的に、植物由来のポリマーはまったく異なる挙動をします。彼らは、より積極的な熱プロファイルを要求します。でレシピ切り替えを実行する場合 ソフト カプセル充填機、温度校正は制御すべき最も重要な変数です。
スプレッダーボックスの温度は、従来のゼラチンパラメータよりも大幅に高く設定する必要があります。温度は通常、配合物中のデンプンとカラギーナンの特定の比率に厳密に応じて、摂氏 60 度から 90 度の範囲になります。この強烈な熱により、ポリマーマトリックスの流体が十分に保たれ、きれいに鋳造できます。オペレーターはまた、隙間ゲージを使用してスプレッダーブレードのギャップを物理的に調整する必要があります。これにより、新しいカプセルのサイズと重量をサポートするために必要な正確なリボンの厚さが実現されます。
インジェクションウェッジは重要な二重の目的を果たします。充填材料を供給し、局所的な熱エネルギーを加えて 2 つのゲル リボンの内面を加熱します。これにより、ダイロールの圧力下で溶融することができます。ビーガンカプセルは通常、ポリマー鎖の架橋を達成するためにはるかに高いウェッジ温度を必要とします。オペレータはこのパラメータを徹底的に監視する必要があります。過度の熱によりリボンが溶けて破れ、ウェブに致命的な障害が発生します。熱が不十分だとポリマーが融合できず、カプセルが密封されず、有効成分がコンベアベルト全体に漏れてしまいます。
レシピを切り替えてスタートを押し、装置が本格的な製造の準備ができていると判断してすぐに作業を終了することは決してしないでください。ある植物ベースの配合から別の配合に移行すると、無数の変動が生じます。制御され、厳密に検査されたテスト実行によって切り替えを検証する必要があります。
まず、装置の操作速度を大幅に下げて、通常は 1 ~ 2 回転/分で操作します。このゆっくりとしたペースにより、マシンはサーマルゾーンを安定させることができます。これにより、オペレーターはリボンの形成と射出のタイミングをリアルタイムで注意深く観察できます。管理しやすい少量のサンプル カプセルが生成されたら、一連の厳格な品質管理チェックを実行します。
充填重量の精度: 校正済みの化学天秤を使用して、カプセルのサンプルセットの重量を測定します。これにより、薬剤ポンプが統計的な偏差なく正確な体積投与量を投与していることが検証されます。
継ぎ目の完全性と破裂強度: ビーガンカプセルは、ウェッジの温度がわずかに異なると継ぎ目が破損する傾向が非常に高くなります。サンプルカプセルを絞って物理的ストレステストを実行します。最小限の圧力で継ぎ目が破裂したり漏れたりする場合は、ウェッジの温度を徐々に上げるか、ダイ ロールによって加えられる機械的圧力を強めます。
シェルの厚さの均一性: メスを使用して完成したカプセルを二等分し、デジタル ノギスを使用して断面のシェルの厚さを測定します。上部、下部、縫い目の厚さは均一でなければなりません。非対称な厚さは、スプレッダー ボックスのブレード ギャップが不適切に調整されていることを示します。
外観上の欠陥検査: 明るい照明の下でカプセルに外観上の欠陥がないか検査します。閉じ込められた気泡、充填材が継ぎ目に漏れる尾引き、または熱劣化による変色を確認します。
観察された欠陥 | 潜在的な原因 | 推奨調整 |
|---|---|---|
継ぎ目からカプセルが漏れる | ウェッジ温度が低すぎます。ダイロール圧力が不十分です。 | ウェッジの加熱をわずかに増やします。ダイロール圧力機構を締めます。 |
封入時のリボンの破れ | 冷却ドラムが冷たすぎる。ゲルの粘度が高すぎます。 | 冷却ドラムの温度を上げる。ゲル塊保持タンクの加熱を確認します。 |
一貫性のない充填重量 | 材料ライン内の気泡。ポンプのタイミングがずれている。 | 薬剤ポンプを再度呼び水します。噴射時期の設定を調整します。 |
カプセルシェルの厚さが不均一 | スプレッダーボックスのブレードギャップは非対称です。 | 隙間ゲージを使用して、左右のスプレッダー ボックスのギャップを再調整します。 |
テストバッチが事前に定義された品質管理仕様をすべて満たした後にのみ、オペレーターは装置を徐々に最適な商用生産速度まで上げるべきです。
製造施設が小ロット生産や多様な顧客製品ラインに対応するためにレシピを頻繁に切り替える場合、装置の基礎となるエンジニアリングが全体的な収益性を決定します。機械的なアーキテクチャとソフトウェアの機能によって、切り替え中にどれだけのダウンタイムが削減されるかが直接決まります。
古い機械駆動のマシンは、複雑なドライブ シャフト、チェーン、物理的なカムに大きく依存しています。これらの従来のシステムでは、オペレータがレンチを使用してギアとタイミング機構を手動で調整します。このプロセスは人的ミスの影響を非常に受けやすく、たった 1 つのレシピの切り替えで 8 時間のシフト全体が簡単に中断されてしまいます。最新の機器にアップグレードすると、この大変な作業が合理化された予測可能なプロセスに変わります。
運用の機敏性を考慮して設計された機械を評価する場合、生産管理者は特定の技術能力を優先する必要があります。
独立したサーボ モーター: すべての可動部品を 1 つのメイン モーターにリンクする従来のドライブとは異なり、最新のシステムでは、ダイ ロール、薬剤ポンプ、冷却ドラムに個別のサーボ モーターを使用しています。これにより、オペレータはソフトウェアを介してアライメントとタイミングを瞬時に微調整することができます。機械的な歯車を回転させるために機械を物理的に停止する必要が完全になくなります。
大容量の熱制御: 植物由来の材料には強力な加熱が必要です。スプレッダー ボックスとウェッジの温度を変動することなく最大 95 ℃ に維持できる PID 温度制御システムを備えたマシンを探してください。
レシピ メモリ システム: 高度なタッチスクリーン インターフェイスには、数百の検証済みレシピが保存されます。オペレーターが特定の植物由来の配合物に最適なパラメーターを調整したら、プロファイルを保存します。将来的にこれを選択すると、単一のデジタル コマンドでポンプのタイミング、噴射量、サーマル ゾーンが自動的に調整されます。
工具不要の切り替え: 空気圧クランプまたはクイックリリース機構を利用したエンジニアリング設計により、オペレーターはレンチを手に取らずに、重いダイロールと射出ウェッジを安全かつ迅速に交換できます。
野菜カプセル生産ラインでのレシピの切り替えは、完璧な清浄度、機械的精度、植物ベースの材料の挙動に対する深い理解が要求される多面的なプロセスです。厳格な標準化されたプロトコルに従うことで、ダウンタイムを最小限に抑えたスムーズな移行が保証されます。古い材料を慎重にパージし、工具を安全に交換し、デジタルコントローラーを注意深くプログラムし、特定の野菜ジェルに合わせてサーマルゾーンを校正します。ビーガン サプリメントが世界市場で急速に上昇を続ける中、カプセル化装置の操作と切り替えをマスターすることで、生産ラインの機敏性、効率性、収益性の高さを維持できます。生産ラインをアップグレードして段取り替えのボトルネックを解消する準備はできていますか? Sinagel の高性能サーボ駆動カプセル化ソリューションを調べて、お客様の製造ニーズに合わせた正確な装置を見つけてください。
レシピ切り替えにかかる時間は、マシンの基礎となるテクノロジーと、バッチ間で包括的なディープ クリーンが必要かどうかに大きく依存します。標準的な機械の場合、完全な切り替えには 4 ~ 6 時間かかる場合があります。これには、ゲル塊の排出、ポンプの分解、すべての接触部品の洗浄、新しいツールの取り付け、温度の再校正が含まれます。ただし、自動定置洗浄システムとデジタル レシピ メモリを備えた高度なサーボ駆動機械を操作すると、切り替え時間はわずか 1 ~ 2 時間に短縮されます。
新しいレシピでまったく同じカプセル サイズと幾何学的形状 (サイズ 10 の楕円形など) が必要な場合にのみ、同じサイコロのロールを再利用できます。新しい製剤が同じシェル寸法を使用するが、内部の有効成分を変更するだけの場合、ダイスロールは所定の位置に留まることができます。ただし、新しいレシピで異なる投与量が必要になり、より大きいまたは小さいキャビティ、または完全に異なる形状が必要な場合は、既存のダイ ロールを物理的に取り外し、適切な新しいセットを取り付ける必要があります。ダイロールを交換するたびに、対応する射出ウェッジも新しいキャビティの位置合わせに合わせて交換する必要があります。
レシピ切り替え直後のカプセルの漏れは、ほとんどの場合、熱的または機械的ミスアライメントの症状です。植物ベースのゲルを適切に融合するには、高度に特殊な熱設定が必要です。インジェクションウェッジの温度が低すぎると、2 つのゲルリボンが十分に溶けず、気密シールを形成できなくなります。逆に、ダイロールの圧力が不十分な場合は、切断段階でリボンが十分にしっかりと押し付けられません。もう 1 つの一般的な原因は、不適切な噴射タイミングです。液体の注入がほんの一瞬でも早すぎたり遅すぎたりすると、シールする前に継ぎ目部分が汚染され、すぐに漏れが発生します。
動物由来のゼラチン専用に設計された標準装置では、大幅な変更を加えずにビーガン製剤を処理するのは困難なことがよくあります。植物ベースのゲル塊は本質的に粘度が高く、流動性を維持するにはかなり高い加工温度が必要です。標準的な機械では、スプレッダー ボックスや保持タンクに必要な熱出力が不足している場合があります。ベジジェルを効果的に使用するには、通常、標準機器に特殊な高温加熱タンク、より濃厚な液体を処理できる強力な材料ポンプ、改良されたスプレッダーボックスなどの改造が必要です。
新しいレシピの保存は、最新のロジック制御された機器では簡単なプロセスです。オペレーターがバッチのテスト段階で完璧な動作設定を手動でダイヤルインしたら、メインのタッチスクリーン インターフェイスの [レシピ管理] タブに移動します。これらの設定には、正確なウェッジ温度、冷却ドラム速度、ポンプストローク長、およびダイロール圧力が含まれます。そこから、オペレーターは新しいプロファイルを作成し、それに特定の製品コードを割り当てて保存します。今後の生産実行中に、この保存されたプロファイルを選択すると、機械はサーボ モーターと熱コントローラーをそれらの仕様に正確に一致するように自動的に調整します。
相互汚染を防ぐには、完全なシステムパージと検証済みの化学洗浄が必要です。単純にラインを水で洗い流すことはできません。オペレーターは、スプレッダーボックス、材料ポンプ、注入ウェッジを含む流体経路を完全に分解する必要があります。これらのコンポーネントは、動物性タンパク質を分解するために食品グレードのアルカリ性洗剤を使用して高温で洗浄し、その後精製水ですすぐ必要があります。ビーガンポリマーマトリックスをシステムに導入する前に、動物 DNA が完全に存在しないことを確認するために、綿棒検査を強くお勧めします。
十分に除湿した部屋を必要とする動物性ゼラチンとは異なり、植物ベースのゲルは周囲の湿気に対してわずかに耐性がありますが、周囲の温度低下には非常に敏感です。カプセル化室は理想的には摂氏 20 ~ 24 度に維持され、相対湿度は 35 ~ 45% に制御される必要があります。周囲の室温が下がりすぎると、キャスティングドラムから出た後に野菜リボンが急激に冷えて、弾力性を失い、ダイロールに到達する前に破れてしまいます。


